洗发水、洗洁精、洗衣液,这类瓶子的标签掉了角、翘了边,第一反应通常是让供应商换胶。换了两三种,还是掉。到这一步就该换个方向查,先看瓶子。
PE 为什么难粘
聚乙烯是典型的低表面能材料。没做过处理的时候,表面能常在三十一左右,而压敏胶要贴稳,一般希望被贴物在三十八以上。差这一截,胶液根本爬不开,只是搭在表面上。用手按一下能暂时粘住,放两天、遇一次潮、走一趟冷链,边上就起来了。
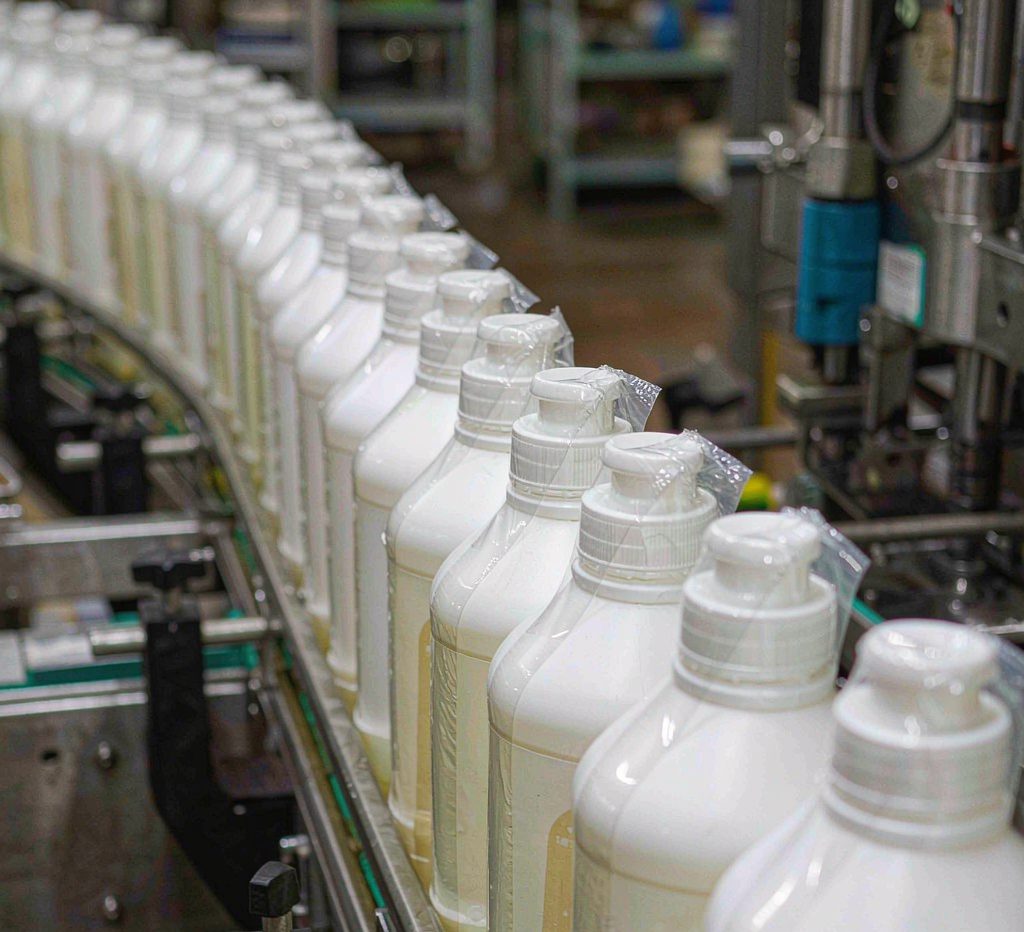
PP 比 PE 稍好,但也不算高。再生料和共混料更麻烦,同一款瓶子,这批好贴、下批掉,很常见,因为回料的配比每次都在变。
怎么判断是瓶子的问题
最直接的是达因笔。在瓶身空白处划一道,看墨线两秒内是否收缩成珠。收缩,说明表面能低于笔的标号。用三十六、三十八、四十三支笔依次试,能大致框出范围。没有达因笔,滴一滴水也能看出大概:水摊平说明能高,立成半球说明能低。
还有个更省事的办法,贴一小段胶带,用力压平,快速撕开。如果整片干净脱落、瓶身没留下任何痕迹,说明附着几乎没有,换什么胶都不会有根本差别。
瓶厂该做的处理
吹塑出来马上做电晕处理,是最常见的做法。高压放电把表面分子打断,接上极性基团,表面能能提到四十以上。麻烦在于电晕效果会衰减,放几周就退化,所以瓶子最好吹出来不久就贴标,或者要求瓶厂处理完尽快送货,不要压库。
火焰处理适合形状复杂、电晕处理不到的瓶子。用火焰短暂灼烧表面,效果比电晕持久,但参数不好控制,烧过头会让表面发亮、局部变形,反而更难看。
还有底涂。瓶厂或者贴标前在标签区域涂一层底涂剂,等于给胶造一个中间层,把低表面能和高表面能接上。成本不高,对曲面和大面积标签效果明显。
胶这边还能做什么
贴低表面能材料,可以用专门配的胶,初粘高、润湿快。这类胶通常偏软,模切和排废要重新调,不然容易溢胶、粘刀。另外标签尺寸越大,边缘越容易被掀,PE 瓶上尽量避开大面积满贴,缩一点尺寸或者做成异形,翘边率会下来不少。
贴标时的温度也影响结果。冬天车间十几度,胶的初粘发挥不出来,压辊压力又不够,贴上去看着平整,其实没固化,第二天就回弹。经验上低于十五度的车间,要么把瓶子预热,要么选玻璃化温度更低的胶。
淮狮碰到 PE、PP 瓶的单子,会先问瓶厂有没有做处理、瓶子是哪天吹的,再定胶和底涂方案。不问清楚就报价,后面返工的概率很高。