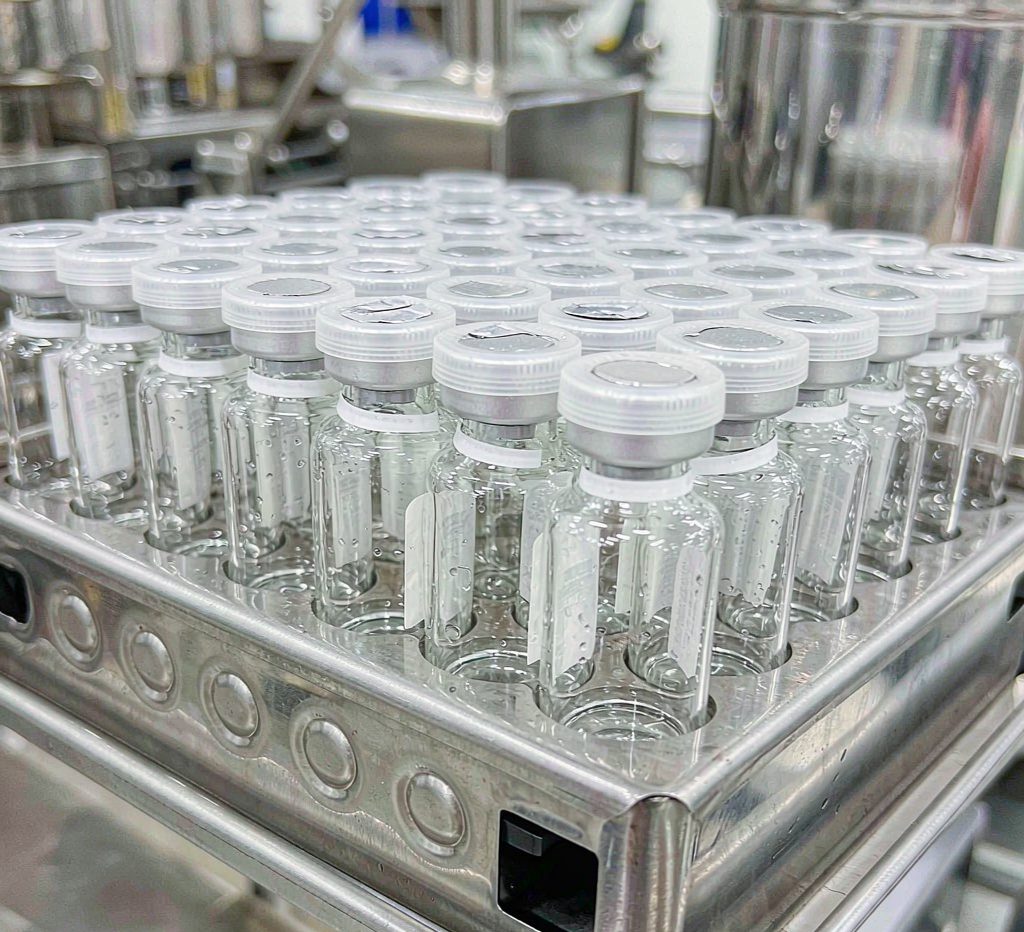
2 毫升西林瓶瓶身直径大约 16 毫米,一圈周长 50 毫米。5 毫升的大一些,22 毫米直径,周长 69 毫米。这个尺寸决定了标签能写多少东西,也决定了贴标有多难。
先算清楚面积
环绕贴满一圈,2 毫升瓶的可用面积也只有 50 毫米宽、25 毫米高,扣掉上下留白,实际能用的不到 40×20 毫米。品名、规格、批号、有效期、生产企业、批准文号,加上 UDI 条码,这些信息往上一摆,字高很容易压到 1.5 毫米以下。印刷能印出来,肉眼和扫码设备就不一定认得出。
解决办法通常不是缩小字号,而是增加面积。折页标签、双面印刷标签、绕瓶一周多一点留出搭接,这三种思路都能把可用面积翻倍。booklet 标签打开有三四页,说明书内容直接印在标签上,是注射剂类产品常见的做法。
小直径带来的三个物理问题
曲率。16 毫米直径意味着曲率半径只有 8 毫米,标签被弯成很小的圈。纸基标签的回弹应力大,贴上去以后两端往平面方向挣,边缘容易翘,特别是搭接处。这个位置上,薄的面材比厚的服帖,60 到 70 克的薄铜版纸往往比 80 克更稳。
贴标方式。压辊在小直径瓶上只能接触一条线,压力分布极不均匀。这类瓶型多用滚贴或者吹贴,靠瓶身自身旋转把标签卷上去,压力来自胶的初粘而不是机械压。所以初粘力比最终粘着力更重要,选胶时要看初粘指标。
洁净要求。医药产线多为洁净区,标签卷料进洁净区前要外面擦一遍,纸张掉屑是个隐患。合成纸不掉纤维,在洁净区反而有优势。
灭菌工艺对材料的要求
很多注射剂要经过终端灭菌。湿热灭菌常见 121 摄氏度、15 到 30 分钟,标签要在这个条件下不变形、不脱落、不变色。普通永久胶在这个温度下会软化流淌,需要耐高温胶。环氧乙烷灭菌温度低,但对油墨和胶的化学兼容性有要求,灭菌后不能有明显异味。辐照灭菌对材料影响相对小,但部分面材会黄变。
具体用哪种灭菌方式和参数,取决于产品工艺,标签供应商需要拿到这个信息才能选材,凭经验猜容易返工。
验收看什么
贴标后做三件事:目视检查翘边,标准通常是边缘翘起不超过 1 毫米;用条码枪在标准距离扫三次,看是否一次成功;灭菌后复检颜色和粘接。这三项过了,基本能上产线。
还有一项容易被忽略:瓶身清洗后的残留。西林瓶在灌装前要洗瓶、灭菌除热原,瓶身表面如果残留硅油或者清洗剂,贴标一定不牢。遇到批量翘边,先查洗瓶工序,比换胶更有效。