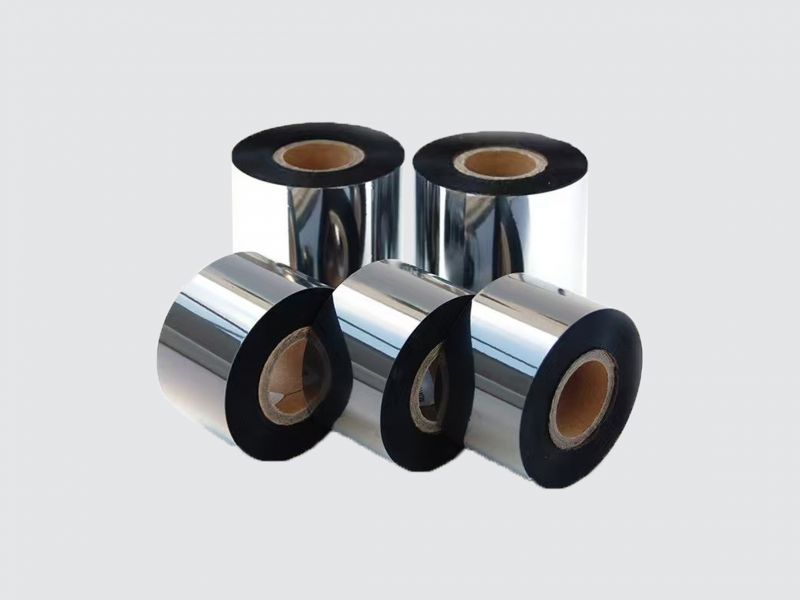
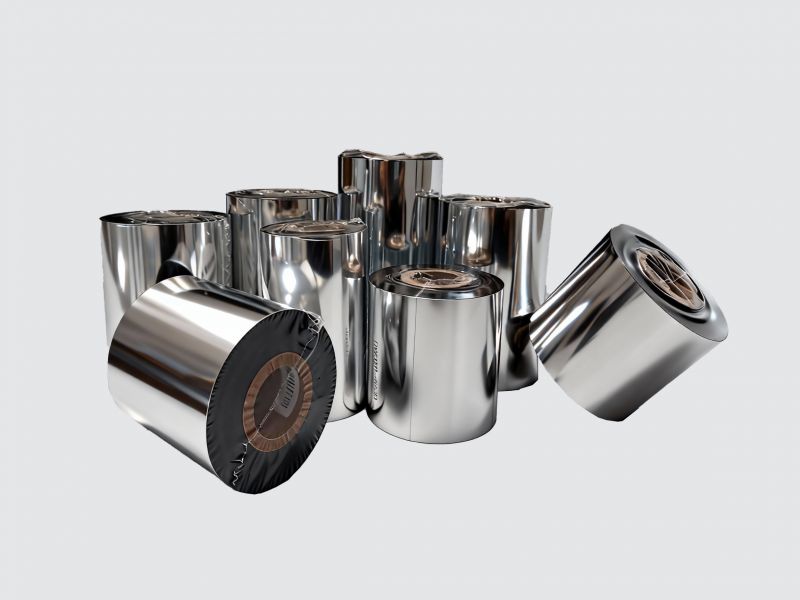
热转印打印的时候碳带打皱,是挺让人挠头的毛病。打出来的字有折痕,条码断断续续,严重的时候碳带直接走不动。这问题看着像碳带质量差,实际上多数是打印机参数和耗材搭配没调顺,一个个排除就行。
打印头压力不均是头号嫌疑。打印头左右两边压力不平衡,一边压得重、一边压得轻,碳带在走的过程中受力不均匀,就会朝压力小的一边起褶。这个最简单,也最容易被忽略。把打印头压力调平衡,两侧压得一样,很多起皱当场就没了。
再看碳带张力。放卷那端太松,碳带松松垮垮地走,容易起皱;太紧又容易把碳带拉断。打印机一般都有碳带张力的调节,或者分放卷、收卷两段张力。张力这玩意得实际试,从松到紧慢慢加,找到不起皱也不断带的那个点。
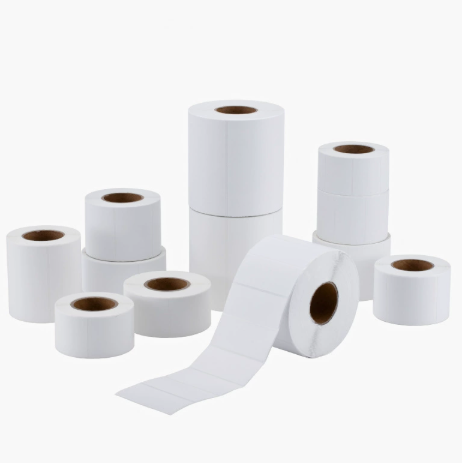
碳带宽度也是个常见坑。碳带应该比标签稍微宽一点,每边留一到两毫米,这样碳带能完整覆盖打印区域,走起来也稳。碳带比标签窄,边缘压不到、受力不均,照样起皱。反过来碳带比标签宽太多,是浪费,也影响收卷。买错宽度的情况挺多,收货的时候量一下。
打印头温度和打印速度也得搭。温度调太高,碳带涂层容易融化发黏,黏在打印头上走不动,一走就皱;速度太快,碳带张力跟不上,也容易皱。这两种情况都往回调一档试试,降点温度或者降点速度,观察碳带走得顺不顺。
打印头脏或者磨损也脱不了干系。打印头上有积碳、有磨损的痕迹,走纸就不平顺,碳带受力跟着不均匀。定期清洁打印头是个好习惯,用专用清洁笔或者清洁带,别拿纸巾硬蹭,把打印头刮伤了更麻烦。打印头要是磨损得厉害,那就只能换了。
碳带本身也有讲究。劣质碳带涂层做得不均匀,厚度有差,走起来自然容易皱。还有装反的问题,碳带是有正反面的,涂层那面要对着标签,装反了打不出来还容易出各种怪毛病。这两点在排查链条里排在最后,但也别忽略。
要说排查顺序,图省事的做法是按便宜到贵来。先量碳带宽度对不对、方向装没装反;再调打印头压力平衡;然后调张力、温度、速度;最后清洁或者检查打印头。按这个顺序走,大部分起皱问题不用换零件就能解决。
其实这类毛病,在打样阶段让供应商帮着把参数调好,比自己生产线上瞎试强。不同打印机、不同碳带、不同标签搭配起来表现不一样,有个懂行的人帮你把打印头压力、张力这些参数配到位,后续就省心了。
 客服1