同样一条贴标线,有的用压板或压辊把标签压到瓶身,有的用一股压缩空气把标签吹过去。两种方式都能贴,差别在瓶型、速度和标签本身。
两种方式的工作原理
压贴是机械接触。标签从剥离板出来后,压板或者压辊把它按到瓶身表面,靠压力让胶层和被贴面贴合,再从一端向另一端滚压排气。整个过程标签始终被机械约束,位置可控。
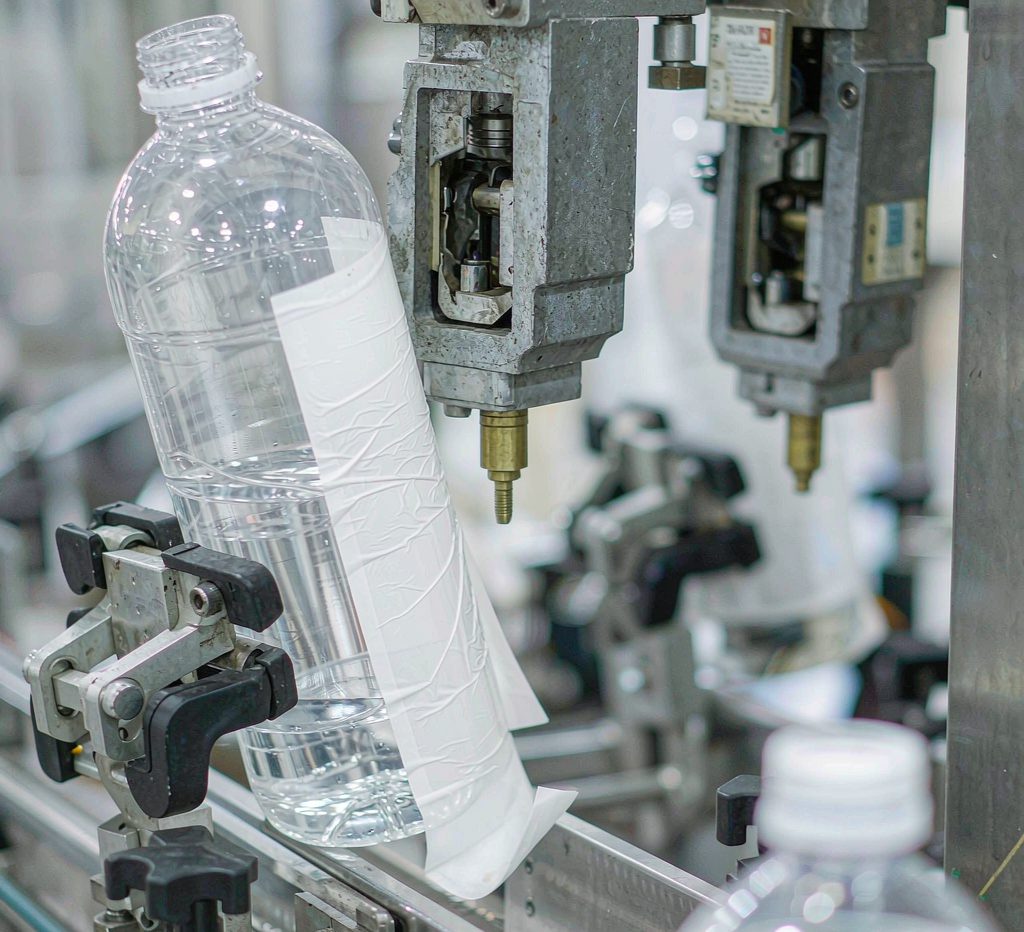
吹贴是非接触。标签在剥离板处脱离底纸的瞬间,被一组定向气嘴吹出的气流推着飞向瓶身,靠气流压力和标签自身惯性贴合。标签在空中有一小段自由飞行距离,几毫米到十几毫米不等,这段时间里它的姿态由气流决定。
吹贴强在哪
第一是异形和曲面。瓶颈、锥面、椭圆瓶、带加强筋的瓶身,压辊只能接触一条线,压力分布不均;气流是柔性的,能顺着轮廓包过去。第二是薄壁和软瓶。压贴对软瓶施加机械压力,容易把瓶子压变形甚至压塌,吹贴只施加气压,力量小得多。第三是速度。气流贴合不需要机械往复,线速度可以做得更高,每分钟一两百瓶的设备很常见。
第四是标签不需要预压。有些瓶身表面有纹理或者喷砂效果,压贴容易在标签下留气泡,吹贴的气压可以把标签压进纹理里。
吹贴的代价
第一是标签挺度敏感。标签太软,飞行中被气流吹得翻卷、折叠,贴上去歪斜;太软还会在剥离板处提前卷边。标签太硬,贴到小曲率半径上不服帖,边缘翘起。吹贴用的面材通常在 80 到 120 微米厚度区间比较稳,具体看瓶型。
第二是静电。标签在高速剥离时会产生静电,两张粘在一起或者吸附在导辊上,吹出去就偏了。产线需要装静电消除棒,环境湿度控制在 45% 到 60% 之间。
第三是气路稳定性。气压波动直接影响贴标位置,气源要配稳压和过滤,喷嘴要定期清理,标签纸屑堵住一个孔,贴标位置立刻偏。
怎么选
瓶身直径大于 60 毫米、形状规整、线速不高,压贴足够,结构简单维护省事。瓶身直径小于 40 毫米、有锥度或异形、瓶子软、线速要求高,吹贴更合适。中间地带看标签尺寸,小标签用吹贴容易飘,大标签用压贴容易起皱,需要打样试。
一个现实的判断方法:拿目标瓶型和标签,在供应商的设备上跑一百瓶,看三件事,贴标位置偏差是否在正负 1 毫米以内,标签有没有气泡和翘边,连续跑十分钟有没有飘标。这比看参数表有用。
打样阶段最好跑两批不同批次的面材,飘标往往只在某一批出现,同一批样试不出来。