模切工序的两个老问题,一个是边缘发毛、撕不利索,一个是排废的时候把标签一起带走了。看着都像刀的问题,实际成因差得远,排查顺序错了会白换好几把刀。
先分清是切不透还是切太深
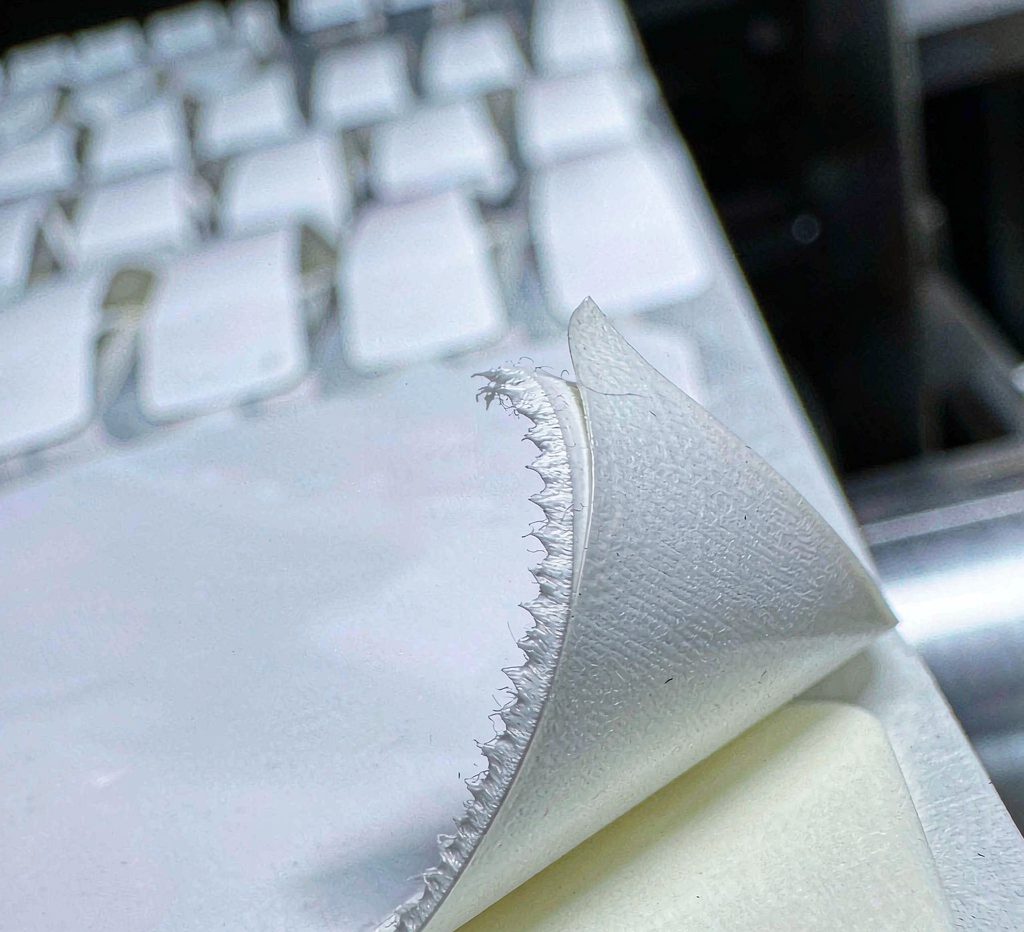
拿一张成品对着光看边缘。如果边缘有明显的纸纤维撕裂、毛边参差,标签在底纸上撕起来拖泥带水,这是切不透,模切深度不够,面材没被完全切断。如果边缘干净但排废时标签跟着废边跑了,卷料还有断纸,这是切太深,刀口切伤了底纸,底纸的强度被破坏,废边拉着标签一起走。
这两种情况处理方向完全相反。切不透要加压力或者检查刀高,切太深要减压力、换底纸或者调整刀模。所以第二步之前,必须先判断属于哪一种。
刀模本身的三件事
刀口角度。常见 30 度到 42 度,角度小切口锋利但刀口强度差,角度大切得稳但需要更大压力。刀高公差。整条刀线高度不一致,压力分配不均,同一张标签一半切透一半不透,这是最常见的隐形问题。弹垫老化。刀线两侧的弹垫负责把面材压回底纸,弹垫压塌或者脱落,标签在模切瞬间被刀带起来,边缘就会起毛。
刀模有寿命。常规生产里,一条刀模跑到三十万到八十万次就需要修磨或更换,具体看面材磨蚀性和压力设定。切 PET、合成纸这类硬面材,寿命明显短于铜版纸。
底纸和离型力别忽略
格拉辛底纸常见 62 克到 80 克,PET 离型膜常见 50 微米上下。底纸太薄,抗张强度不够,排废时容易被拉变形。离型力过低是排废带标的另一个主因:废边和标签之间的离型层太滑,排废辊一拉,标签跟着走。通常排废顺畅的卷料,离型力需要落在设备能接受的中段,太低反而添乱。
排废角度和张力
排废角度一般在 90 度到 140 度之间。角度太陡,废边剥离阻力大,容易带标;角度太平,废边在刀口附近就开始撕,边缘起毛。张力同理,收卷张力过大,卷料被拉长,模切位置漂移,边缘也会不齐。
现场五分钟排查顺序
第一步看边缘判断切深方向。第二步停机摸刀模,用手指沿刀线走一遍,感觉有没有明显高低差,看弹垫有没有压塌。第三步换一卷同规格料试切,如果换了料就正常,问题在底纸或离型力。第四步看排废角度和收卷张力,调一档试五十米。四步走完基本能定位,比盲目换刀快得多。
还有一种情况容易被误判成刀的问题:换了一批底纸,批次之间的厚度公差偏大,同一套压力在新批次上就不合适了。遇到成批次的毛边,先确认底纸批号有没有变,再考虑修刀。