设计稿上加了烫金和局部UV,样品看着很漂亮,量产贴到瓶子上却出现一圈圈气泡,烫金字边缘尤其明显。问题出在后道工艺给标签表面加了一层厚度。
后道在标签上留了多厚
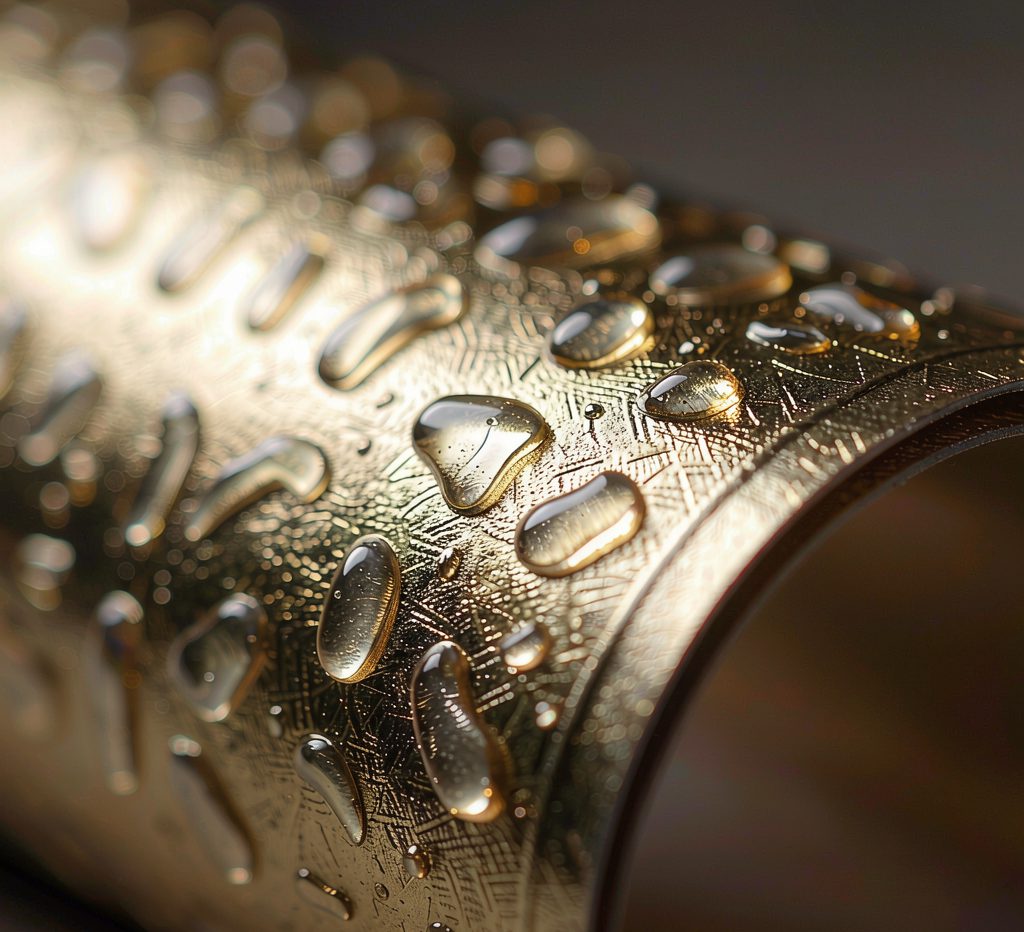
烫金是把箔层热压转印到纸面,成品金层厚度通常在 3 到 8 微米。局部UV是网纹辊上光,固化后膜厚 2 到 5 微米,做厚涂能到 10 微米以上。压纹的高低差更大,浮雕深度常见 20 到 60 微米。这些厚度在平面看只是手感,到了贴标环节就变成实实在在的台阶。
气泡从哪来
标签背面的胶层要先填平表面高低差,再和被贴物接触。烫金和 UV 区域凸起,胶层在这些位置的实际厚度被压缩,压辊经过时,凸起处压力集中,凹陷处压力不足,中间的空气排不出去,就留在标签和被贴物之间。表现是烫金字轮廓外围一圈细密的小气泡,UV 大色块中心鼓起,压纹标签整片发雾。
曲面瓶上更严重。瓶身本来就有弧度,标签要顺着弯,凸起区在弯折时受到拉伸,胶层被进一步减薄,粘不住的地方直接翘起来。
三个方向能解决
第一是加胶。涂胶量比常规提高 20% 到 30%,给胶层留出填平台阶的余量;胶型选高初粘、软质的,流动性好,能把凹凸填满。这是最直接的办法,缺点是成本上升,且溢胶风险变大,模切边缘要留够白边。
第二是调工艺。降低贴标速度,让压辊有更长的接触时间;提高压辊压力,或者换软质压辊,让压力分布更均匀;把贴标位置从烫金区挪开,宁可让烫金落在瓶身较平的位置。
第三是改设计。把大面积实底烫金改成细线条或者网点,减少凸起面积;把局部UV从标签边缘往里收,至少留 3 毫米白边,避免边缘翘起;曲面小瓶上干脆放弃大面积后道,改用丝印仿金墨,视觉接近,厚度几乎为零。
什么时候该换工艺
瓶身直径小于 30 毫米、标签要绕一圈、后道面积又大,这三个条件同时成立,基本没有工艺能救。这种组合下最省事的做法是砍掉后道,用印刷色彩和材质本身撑质感。反过来,平面或大圆柱面上做烫金,加胶加压力通常就够。
打样时一定要连着贴标一起验。只看平面样张看不出气泡,把样品贴到真实瓶子上、在真实贴标速度下跑五十个,才算验证过。
车间温度低的时候气泡更明显。胶在低温下变硬,流动性下降,填平台阶的能力更差,冬天和夏天用同一套工艺,冬天的气泡投诉往往更多。条件允许的话,把贴标工位温度维持在 18 摄氏度以上,气泡率会明显下降。这一步不花钱,试过再谈改标签。