选标签时所有人都盯着面材和胶,底纸往往最后才被提起。可出标不顺、模切排不干净、卷料跑偏,一半原因在底纸。
底纸在做三件事
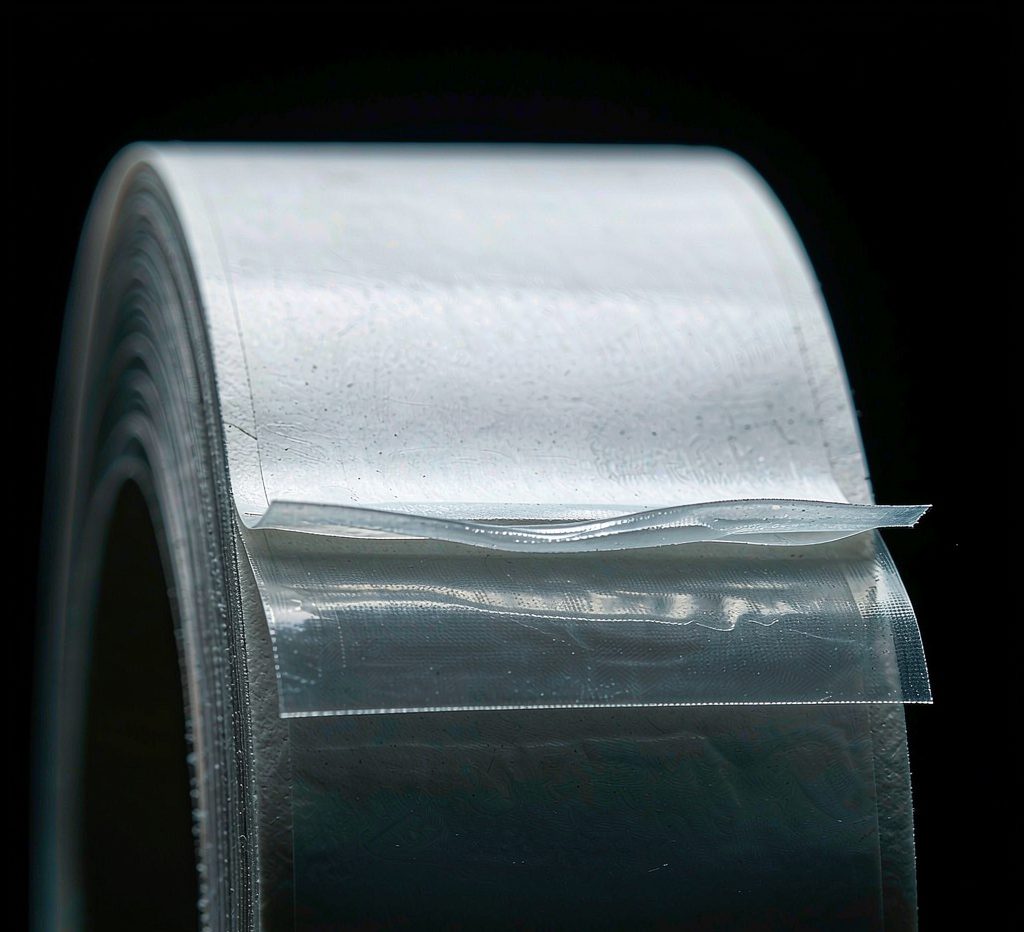
承载面材,让标签在生产和运输中保持平整;隔离胶面,靠表面的硅油离型层让标签能顺利剥离;提供挺度,让标签在剥离板上离开底纸后还能保持姿态飞向被贴物。第三件事最容易被忽略,它决定了自动贴标机能不能跑顺。
三种常见底纸
格拉辛纸是最普遍的,克重常见 60 到 90 克,纸面经过超级压光,致密平滑,模切精度好,成本低。CCK 是涂布克重纸,表面涂一层陶土类涂料再压光,平整度和离型稳定性优于格拉辛,适合高速模切和精细图案。PET 离型膜常见 50 微米和 75 微米,尺寸稳定性极好,不受湿度影响,耐温也高,价格最贵。
挺度影响什么
太薄,标签在剥离板上脱离时容易弯折,小标签会直接卷起来,自动线报出标失败。太厚,剥离阻力大,需要更大的剥离力,标签飞出时速度快、姿态难控,小直径瓶上贴不服帖。所以底纸克重不是越厚越好,要跟标签尺寸和贴标方式配。
经验上,标签面积小、贴标速度高、瓶身直径小,底纸应该偏薄;标签面积大、手工贴、需要保持平整度,底纸可以偏厚。60 到 70 克的格拉辛配小标签,80 到 90 克配常规尺寸,是常见的搭配。
环境湿度会改变底纸
纸基底纸会吸湿膨胀。南方梅雨季,车间湿度到 80% 以上,格拉辛底纸吸水后长度方向会伸长,模切位置和印刷套印都会漂。PET 离型膜不吸水,尺寸稳定,这也是精密标签和高湿地区倾向用 PET 的原因。控制办法是把卷料存放在湿度 50% 左右的环境,上机前在车间放置 24 小时回温回湿。
换底纸前要确认三件事
第一,机器能不能走。有些设备的纸路间隙是按特定底纸厚度设计的,换厚底纸会卡。第二,离型力是否匹配。换底纸往往同时换了离型力,前面调好的出标参数要重调。第三,模切压力要重设。底纸厚度变了,切深必须跟着变,否则不是切不透就是切伤底纸。这三项确认完再批量换,能省掉一次整批返工。
三种现象能反推到底纸
标签在剥离板上卷边、小标签被吹飞,指向底纸偏薄。模切时底纸被切穿、卷料在收卷处断裂,指向底纸偏薄或者刀压过大。高速线上标签剥离后左右晃动、贴标位置飘,指向离型力不均匀。这三种情况换一卷同规格的料对比一下就能确认,判断成本很低,比直接怀疑设备快得多。
换料前记得同时确认纸路间隙。