产量不大的时候用人工贴标,看起来是最省事的方案。实际上手工贴的废品率往往比机器高,因为每个动作都靠手感,而手感会随疲劳漂移。五个动作最容易出问题。
第一个:撕标的角度
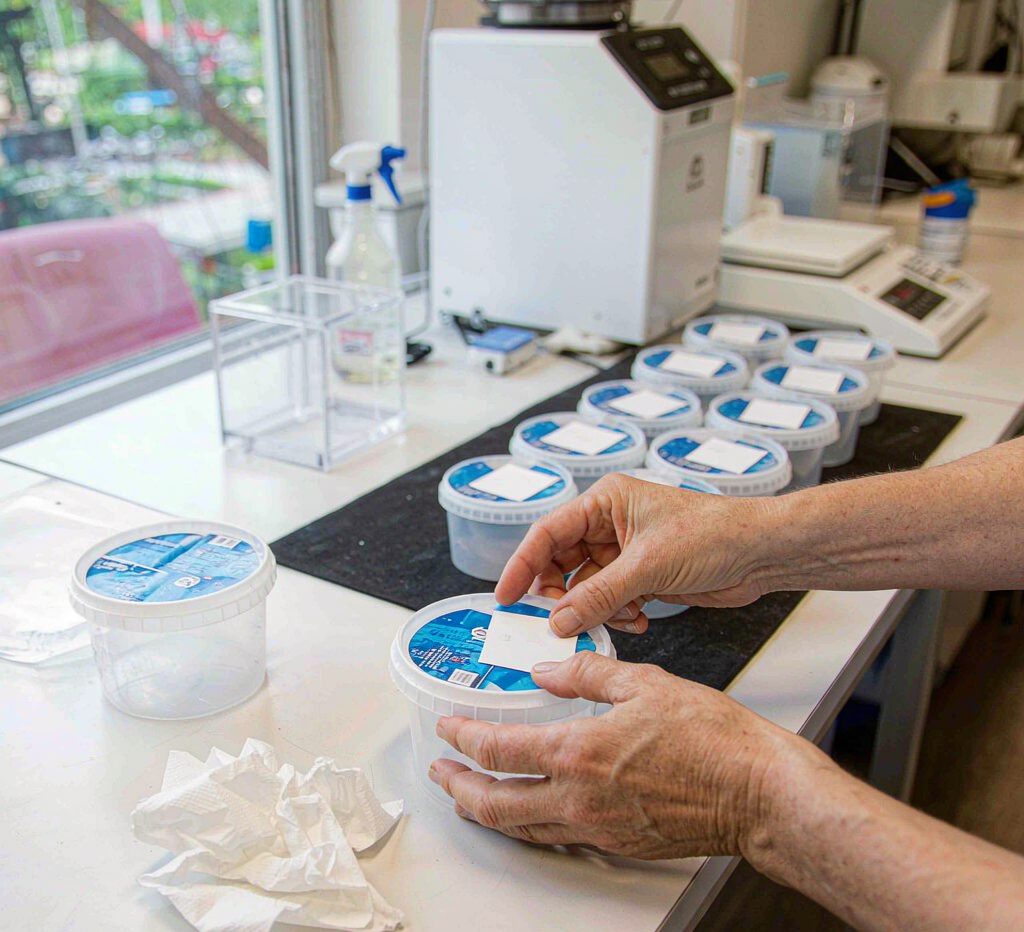
大多数人从底纸上撕标签时习惯往上扯,标签被弯成 U 形。这么撕,面材和胶层都受了一次弯折,边缘会微微卷起,贴上去那一边就容易翘。正确做法是让底纸贴着台面,标签几乎平行着揭起来,角度控制在 30 度以内。标签平着离开底纸,边缘就不会卷。
第二个:对位基准
目测对位是最不可靠的。人的眼睛对水平很敏感,对垂直和居中误差判断很差,歪一两毫米自己看不出来。找瓶身上的固有线条做基准,比如模具合缝线、瓶肩的转折、标签槽,把标签的边缘贴着这条线放。没有基准线的话,做一个简单的定位治具,成本几十块,能把偏差控制在半毫米内。
第三个:按压顺序
很多人习惯从中间往下按,觉得这样稳妥。实际这样会把空气封在标签下面,形成气泡。正确顺序是从一端开始,向另一端推着压,把空气往前赶出去,最后压边缘。长条标签尤其要这样,一次压到底必然留气泡。
第四个:表面清洁
瓶身上有脱模剂、灰尘、手汗,胶就粘不牢。用异丙醇或者酒精擦一遍,然后等它完全干透再贴。没干透就贴,酒精被封在胶层下面,几天后挥发,标签就鼓起来。这一步在夏天特别重要,手汗和冷凝水都会坏事。
第五个:边缘回压
贴完以后只用掌心按一下是不够的,边缘那几毫米是胶层最薄弱的位置。用手指或者小刮板沿边缘走一圈,每处压两到三秒,让胶充分浸润表面。这一步多花五秒,能显著降低后续翘边。
还要管住一件事:疲劳
手工贴标的废品率随时间上升,上午合格率 98%,下午可能掉到 90%。原因是重复动作导致注意力下降,按压越来越轻,对位越来越随意。解决办法是每小时抽检十个成品,量偏差、看气泡,发现问题立刻停线调整。抽检数据记下来,能看出漂移趋势。
最后一条,把标准写下来贴在工位上:偏差不超过多少毫米、气泡直径不超过多少、边缘翘起不超过多少。没有量化标准,工人只能凭感觉,而感觉不可复现。
贴完还要做一件事
贴好的成品不要马上装箱。平放静置两小时,让胶层充分浸润表面,再竖起来装箱。急着装箱叠压,下面的成品承受整摞重量,标签在胶还没建立强度的时候被压出印子,软包装尤其明显。另外戴手套,裸手会在标签边缘留下油脂,边缘不粘的地方几天后就翘。