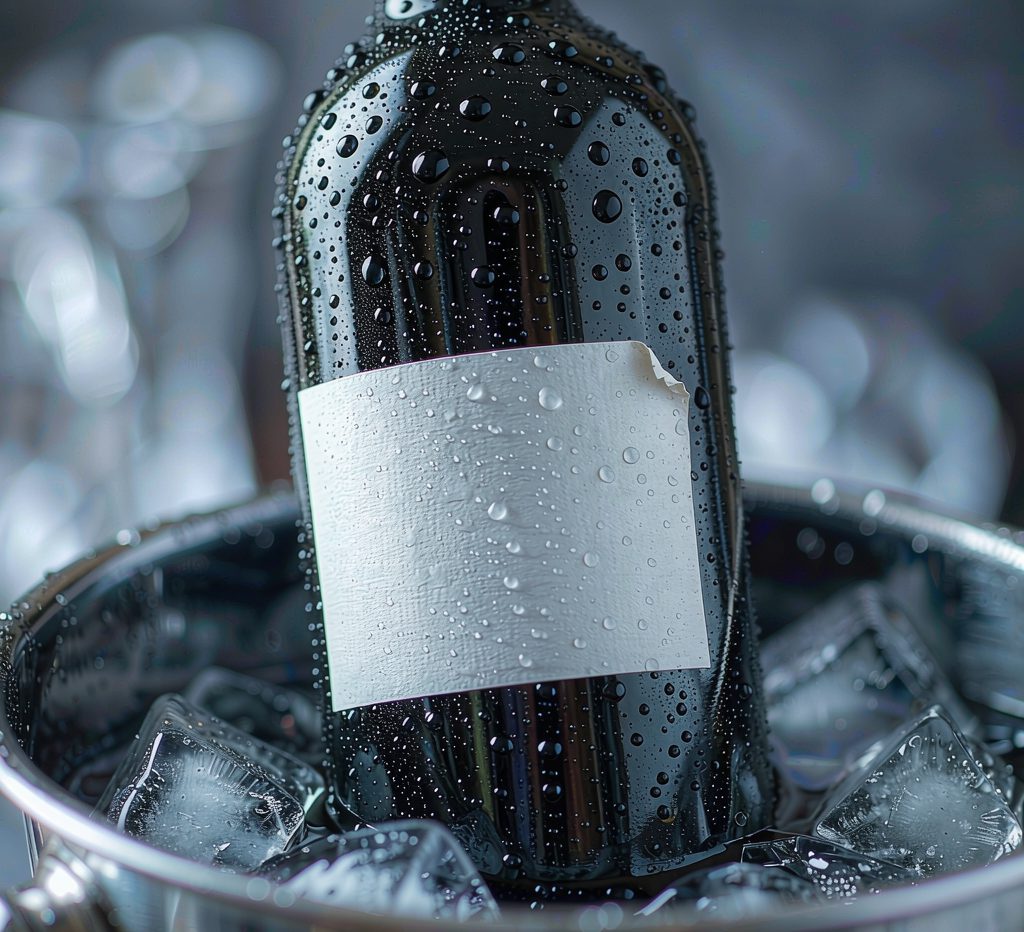
做酒类客户的标签,最常收到的一类反馈是:冰桶里放两个小时拿出来,瓶身中段的标签还好好的,瓶颈那一圈已经翘起来了。原因不复杂,三个因素叠在一起。
瓶颈是整只瓶子上最难的曲面
标准葡萄酒瓶瓶颈直径大概 28 到 32 毫米,瓶身 75 到 80 毫米。同一个标签贴在瓶身上曲率半径大,纸面只是轻微弯曲;贴到瓶颈,曲率半径小到十几毫米,纸面被强行弯成一个大角度。这时候标签边缘受到的回复应力最大,只要有任何一个方向松动,边缘第一个翘。
贴标机在瓶颈段的速度和压力也最难控。瓶身是圆柱面,压辊可以完整贴合;瓶颈有锥度,压辊只能接触一条线,两端压力不足,胶层没有被充分压紧,初粘力发挥不出来。
冷凝水从边缘渗进去
冰桶里的温度通常在 0 到 4 摄氏度,瓶身表面温度快速下降,空气里的水汽在瓶壁和标签边缘凝结。纸基面材吸湿以后会膨胀,膨胀量在边缘最明显,因为边缘只有一面被约束。纸一涨,胶层被拉出微小空隙,水继续往里走,翘边就从一点点变成一圈。
这个过程的快慢跟面材关系很大。普通铜版纸吸湿膨胀明显,湿强纸加了抗水树脂,膨胀量小得多,合成纸和 PET 基本不吸水,铝箔纸则是完全不透水。压纹纸、绒面纸这类有表面处理的,边缘毛吸更严重,冰桶测试往往撑不过一小时。
玻璃瓶表面还有脱模剂
新玻璃瓶在成型时会用到脱模剂,瓶身表面残留一层极薄的油膜。这层膜肉眼看不见,但会显著降低表面能,胶贴上去等于贴在油上。很多翘边案例查到最后都是这个原因:换成清洗过的瓶子,同一个标签贴上去完全正常。
处理方法不复杂。贴标前用异丙醇擦拭瓶颈,或者要求玻璃瓶供应商控制脱模剂用量。已经上线的产线,可以在贴标工位前加一道吹气清洁,成本很低。
选材和结构上能做的四件事
面材换成湿强纸或合成纸,抗水性能直接上一个档次,成本增加有限。胶型选低温型或者高初粘型,5 摄氏度环境下仍能保持足够的初粘力,玻璃和冷凝水表面都能吃住。标签边缘留 2 到 3 毫米的无印刷白边,让胶层边缘有足够的贴合面积,印刷到边的标签边缘最容易翘。瓶颈标和瓶身标分开做,瓶颈用更薄更软的面材,减少回复应力。
验收时怎么测
行业里常用冰桶测试:贴好标的瓶子放入 0 到 4 摄氏度冰水混合物,浸泡 2 到 4 小时,取出后擦干,在室温下静置 1 小时,观察边缘翘起高度。翘起超过 1 毫米就算不合格。这个测试能同时暴露面材吸湿、胶层低温和贴标压力三个问题,比单看样品有说服力。