护手霜软管贴完标,出厂抽检一切正常。客户用到第二周反馈,管身中段的标签起了一层细皱,边缘也翘起来了。管子没坏,胶也没失效,问题出在标签跟不上管子的形变。
软管到底变了多少
常见的 PE 软管壁厚在 0.3 到 0.5 毫米之间,挤压时管身直径会临时缩小 5% 到 10%,松手后回弹,但回弹不彻底,反复挤压会累积残余变形。软管尾部封口附近在灌装和封尾工序中还会经历热压,那一圈材料的状态跟管身完全不同。
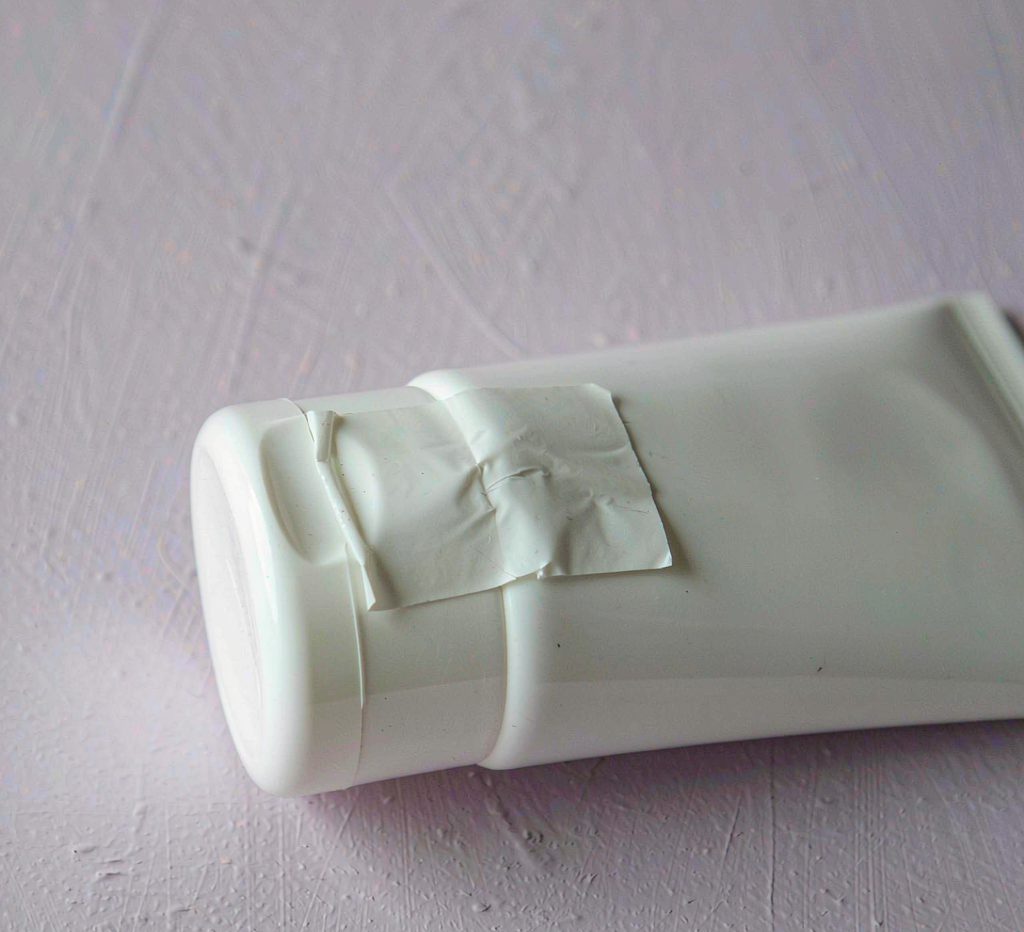
这个形变量放在纸基标签上就超了。铜版纸的断裂延伸率通常在 2% 到 5%,PET 面材更低,而软管中段每次挤压都要 5% 以上的形变。标签跟不上,就只能靠胶层去吸收,胶层承受不了剪切应力,褶皱就出现了。
为什么总是中段先出问题
中段是手握的位置,挤压最频繁,形变最大。另外贴标时管身被芯轴撑开,标签是在撑开状态下贴上去的,松手后管身回缩,标签反而被压缩,边缘先翘,然后向中间扩散。尾部封口附近的问题来源不同,多是封尾热量把胶烘软,标签在热状态下被拉扯。
面材怎么选
要跟着变形,就得选延伸率高的软质面材。软质 PE 面材是最好的选择,延伸率能到 200% 以上,跟软管同步伸缩。薄型合成纸次之,但延伸率有限,只适合形变较小的硬质软管。拉伸膜标签和有弹性的特种膜也能用。
铜版纸是最不建议的。它便宜、印刷效果好,但在软管上几乎注定起皱,除非软管是硬质的铝管或者形变极小的 ABL 管。选之前先问一句软管材质和壁厚,答案基本就出来了。
胶的选择同样关键
软管标签的胶要同时满足三个条件:初粘高,贴上去立刻抓住;内聚力高,反复剪切不流动;有一定柔性,能跟着面材变形。常见的做法是选高内聚力橡胶型或者改性丙烯酸胶,涂胶量比常规标签略高,给形变留余量。
要避开的是过软的胶。软胶初粘好,但在反复挤压下会流动,从边缘渗出,出现溢胶和粘手,反而更麻烦。
贴标工艺上有两处可调
芯轴。软管贴标要用充气芯轴或者分段支撑芯轴,让管身在贴标时保持接近圆形的状态,贴完再释放。用刚性芯轴硬撑,管子被压出棱角,标签贴上去就是带折痕的。
位置。尽量把标签往管身中上段放,避开最常被挤压的中下部和尾部封口的高温区。有些设计为了美观把标签铺满整根管子,代价就是起皱风险大幅上升。
验收怎么做
光看静态样品看不出来。做法是模拟使用:贴好标签的软管连续挤压五十次,每次压到三分之一,然后静置二十四小时观察。合格的标签表面平整,边缘无翘起,皱褶不超过轻微的一条。这个测试五分钟能做完,比在客户那里发现问题便宜得多。
还有一项常被忽略,灌装后放置七天再复检。有些胶在灌装后与内容物接触、或者在货架上受力,会慢慢发生变化,七天这一档能提前暴露。