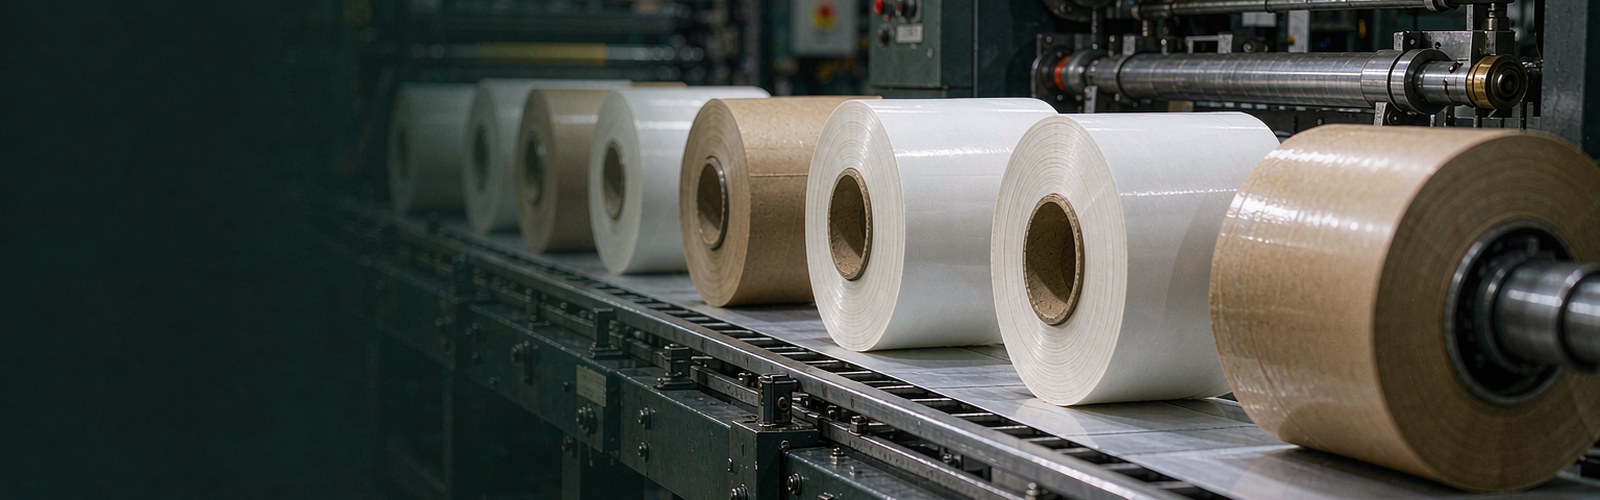
一箱标签用完,纸箱里最占地方的是那层底纸。它没贴在产品上,也没人看见,成本却实实在在摊在每一张标签里。
底纸干的活,比看上去多
不干胶标签是三层结构:面材、胶、底纸。底纸表面涂了一层硅油,作用是让胶粘不住它,标签才能从底纸上揭下来。硅油的涂布量和涂布均匀度,决定了离型力的大小。离型力太小,标签在运输和模切过程中会自己掉下来;离型力太大,机器出标时揭不动,标签被拉变形,严重的直接撕断。
底纸还得够挺。卷筒标签在贴标机上要走几米长的路径,过导辊、进剥离板,底纸太软会起皱、跑偏,出标位置跟着不准。挺度这一项,参数表上一般写作抗张强度和挺度值,实际好不好用,得在机器上跑过才知道。
从六十克到四十克,薄掉的是什么
常用的格拉辛底纸,克重从早期的八十克、六十克,一路降到四十克上下。薄下来省的是纸钱和运费,同样直径的卷能多绕几百米,换卷次数少了,停机时间也跟着少。
代价在挺度和模切上。纸薄了,抗张强度下降,张力控制不稳的机器容易拉断;模切时底纸的余量更小,模切压力调不好就会切穿底纸,排废的时候把标签一起带走。所以换薄底纸,通常要重新调一遍模切压力和收放卷张力,不是把卷装上就能跑。
同样直径的卷,底纸从六十克换到四十克,单卷米数能多出两成左右。卷径固定时,可绕长度和材料总厚度成反比,厚度薄两成,长度就长两成多。对一天换十几次卷的产线,这个差别直接体现在停机次数上。
薄膜底纸,另一条路
PET 薄膜底纸不怕潮,尺寸稳定,厚度公差比纸小得多,高速贴标和精细模切用它更稳。它还有个好处是能收回去复用,标签揭完后底纸成卷收走,送到复卷商那里清洗、重新涂硅,能撑几个循环。缺点是不便宜,表面也太滑,收卷时容易打滑,对设备的张力控制要求更高。
选的时候看两件事
一是贴标机的速度。手工贴和每分钟几十瓶的自动线,对底纸挺度的要求完全不同。二是标签尺寸。小标签、密集排版的活,模切余量本来就不宽,底纸再薄,废品率会明显上去。
另外要留意废料怎么走。纸底纸目前基本没有回收渠道,用完只能当一般固废处理;薄膜底纸贵,但一些工厂已经在收集,因为干净的 PET 有回收价值。客户如果被要求申报包装废弃物,底纸往往是第一个被问到的地方,很多人到那时候才发现这笔账一直没算过。
淮狮发样的时候会附一段同批底纸,让对方在自己机器上先跑一遍再定,比只看参数表靠谱。