
不干胶标签上贴标机就跑偏、起皱,很多工厂第一反应是贴标机坏了,喊设备商来修,折腾半天发现是卷料的问题。说句实在话,十个跑偏里,七个出在标签卷料和走料环节,机器本身很冤枉。按下面的顺序排查,大多数五分钟能定位。
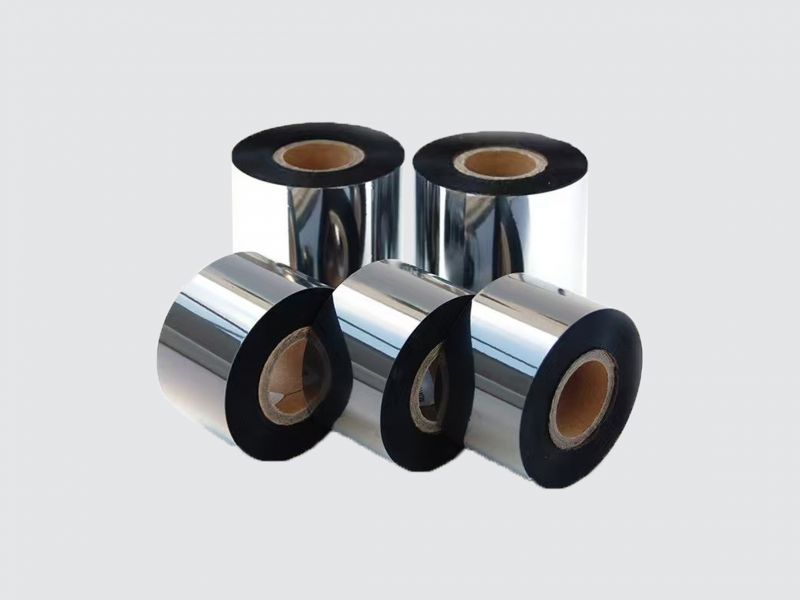
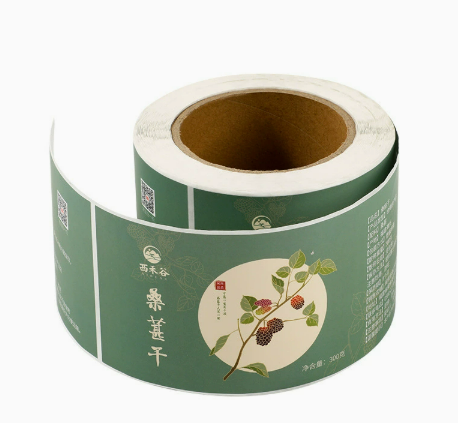
先看卷料。这是最常出问题的环节,也是最好判断的。卷筒端面切得不齐、收卷松紧不均,上机走料就会左右晃。判断方法很简单:拿起卷料,看端面平不平整,用手轻轻拨动边缘转一圈,感受松紧是不是均匀。端面参差不齐、转起来忽紧忽松,就是卷料的问题,直接找供应商,别在机器上折腾。
再看走料路径。标签卷装上去,要经过好几个导辊和压轮,这些辊子上如果积了灰、粘了胶,标签走起来就被带偏。这个原因隐蔽,因为平时看不见。解决办法也简单:定期擦导辊,尤其是换卷的时候顺手擦一下。很多"莫名其妙跑偏"就是这么解决的。
然后是电眼识别。贴标机靠传感器识别标签之间的间隙来定位,如果你用的是透明标签加透明底纸,或者间隙设置太小,电眼认不出来,贴标位置就乱。这种情况的表现是标签时正时歪,没有规律。解决办法是换黑标定位,或者把间隙调大一点,让电眼"看得见"。
再往后才是机器参数。贴标头速度和瓶身输送速度不同步,标签贴上去就会皱、会歪。同步皮带打滑、速度参数没调对,都算这一类。调参数之前,先确认前面三个环节没问题,不然参数调来调去白忙活。
还有一个容易忽略的:标签边缘渗胶。卷料存放时间长了边缘发粘,标签在卷里就互相黏住,上机走料时卡一下、弹一下,表现出来也是跑偏。这个之前专门聊过,卷料别囤太久,存放注意温度。
所以排查顺序建议这样来:先看卷料,五秒就能判断;再擦一遍导辊,两分钟的事;然后检查电眼识别;最后才调机器参数。绝大多数问题出在第一步和第三步。
对采购方来说还有一个提醒:如果换了新供应商,标签上机老跑偏,优先怀疑对方的收卷质量和间隙一致性。你可以直接问供应商要卷料端面的照片、问间隙公差是多少。答得上来、拿得出数据,说明心里有数;支支吾吾的,下次换一家试试。
我们徐州市淮狮电子科技给客户交货前,卷料端面、间隙尺寸都会确认过再发,就是为了少让客户在机器上折腾。你要是上机遇到跑偏,把卷料端面拍个照发我,我帮你先看一眼是不是卷料的问题。
 客服1