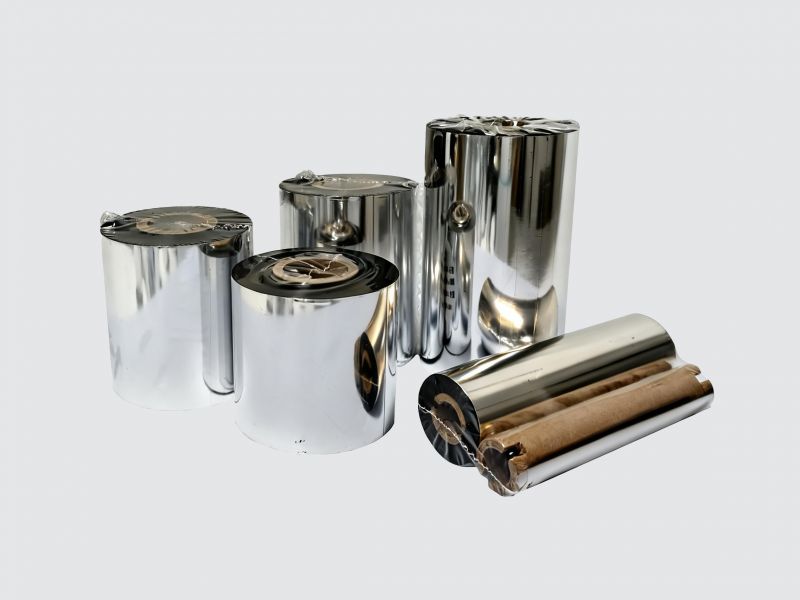
三种碳带的差别说起来简单,落到手上却常常分不清。供应商说是混合基,打印出来一擦就掉。其实不用仪器,车间里三样东西就能分出大概:指甲、透明胶带、酒精棉。
差别在树脂比例
蜡基碳带的涂层以蜡为主,熔点大致 60 到 75 摄氏度,打印所需能量低,配铜版纸标签成本最低。树脂基碳带涂层以树脂为主,需要更高能量才能转印,耐磨和耐溶剂明显更好,常配 PET、PVC 和各类合成纸。混合基处在中间,树脂比例常见 20% 到 50%,兼顾成本和耐刮。
打印端要跟着改。同一台机器从蜡基换成树脂基,打印能量往往要提高 20% 到 40%,速度可能要从每秒 6 英寸降到 4 英寸,否则出现字迹发虚、边缘毛糙。这一点常被忽略,换完碳带抱怨打印不清晰,其实是能量不够。
第一招:指甲刮
打印一块实心黑块,等 10 秒,用指甲以中等力度斜刮。蜡基会刮出蜡粉,黑块出现明显白痕。混合基刮痕浅,边缘轻微掉色。树脂基基本刮不动,只在表面留下压痕。
第二招:胶带撕
用 3M 610 或 810 透明胶带贴紧打印区域,压实后快速撕开。蜡基的墨层会大面积转到胶带上,纸面留下浅灰底。混合基转移一小部分。树脂基几乎不转移。这一招比指甲刮更接近实际使用中的摩擦场景。
第三招:酒精擦
用 75% 或更高浓度的酒精棉,在打印区域来回擦 20 次。蜡基擦到 5 次就开始糊,混合基大概能撑 15 到 20 次,树脂基擦完 20 次字迹仍然清楚。如果标签要用在会接触溶剂、油污或者需要反复擦拭的场景,这一招最有参考价值。
三招都过还要对参数
测试通过只说明碳带类型选对了,还需要回到打印机上确认三件事:打印能量、打印速度、打印头压力。能量不足会导致条码边缘扩散,按 ISO/IEC 15416 评级时等级上不去。能量过高会烧穿面材,尤其是薄的合成纸。
判断方法很直接。打印一枚条码,用验码仪或者手机扫码软件看首次识读率,再看条码边缘是否发毛。发毛降能量,发虚加能量,每次调 5% 左右,不要一次拉满。
采购怎么表述
下单时不要只写混合基碳带。写清楚四件事:宽度、长度、卷向(墨面朝外)、适配的面材。宽度常见 25、50、60、110 毫米,长度 74、90、300 米,卷向写错装不上机器。
配碳带这件事,先问标签面材和后续使用环境,再定型号更稳妥。面材是铜版纸、使用环境是干燥室内,蜡基够用。面材是 PET,或者要过溶剂、要耐刮,直接上树脂基,省掉后面返工的麻烦。碳带宽度也不要小于标签宽度,窄了会磨打印头边缘。