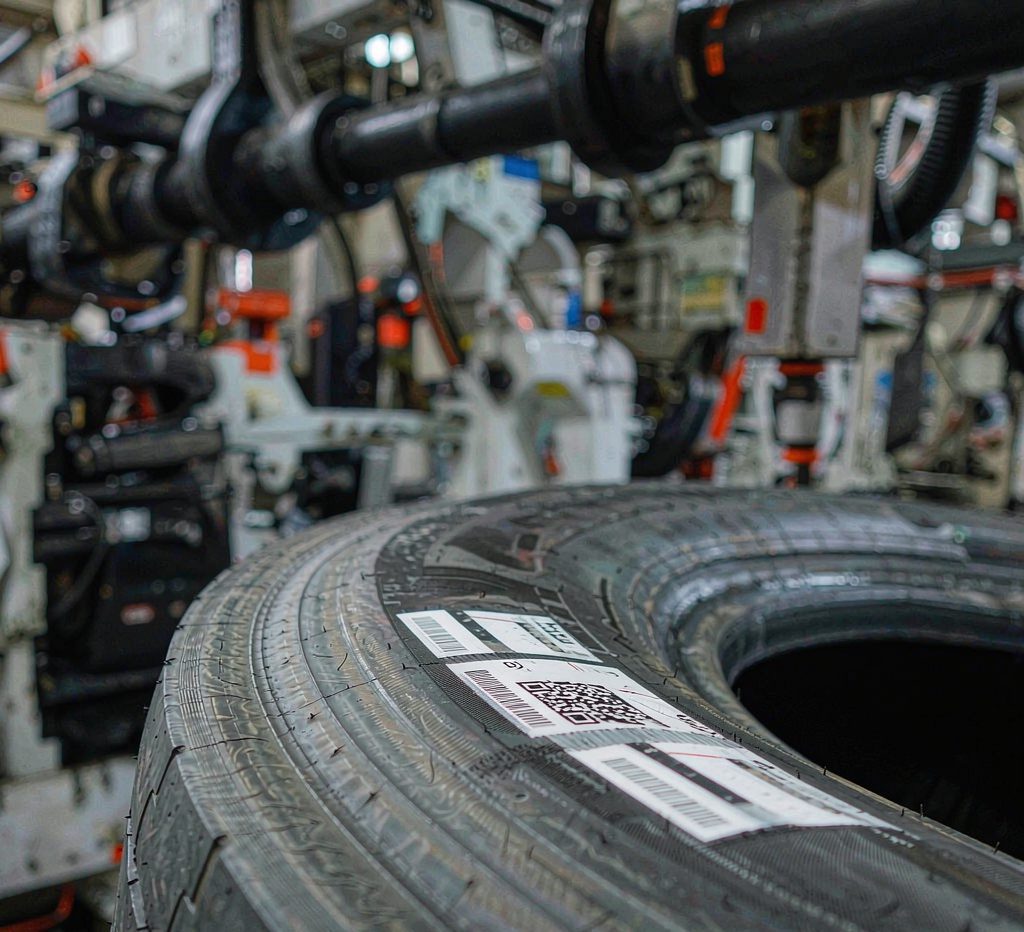
轮胎侧壁上的那枚标签,是跟着轮胎一起进模具的。成型车间把它贴在胎胚上,合模、加压、升温,十几分钟到几十分钟之后,标签已经在胎侧上定形了。这个过程对标签近乎苛刻:温度通常落在 140℃ 到 170℃ 之间,模压压力按规格不同在 1.5 到 2.5 MPa,橡胶在流动,胶料在交联,标签得在这个环境里既不脱落,也不给模具添麻烦。
先解决耐温
普通不干胶在 80℃ 左右就开始出问题,胶层软化、面材收缩。硫化标签得往上再撑一大截。常见的面材有三类:耐高温 PET,多数能做到 150℃ 级别;聚酰亚胺薄膜,耐温能到 250℃ 以上,成本也高一个档;还有涂布过的织物基材,尼龙布这一类,耐温和服帖性都不错,在胎侧曲面上更稳。选哪一类,看的是具体硫化曲线,不是单看峰值温度。升温速率、恒温时长、降温方式都会影响面材的最终表现。
胶层是另一半
耐温解决了面材,胶层还得单独考虑。硫化标签用的不是普通压敏胶,不少产品用的是未硫化橡胶胶层,贴到胎胚上之后,在硫化过程中和胎体一起交联,等于长在了轮胎上。这类胶层常温下黏性不高,靠的是硫化那一段的温度和压力完成结合。另一种做法是耐高温压敏胶,施工简单,但对胎侧曲面的贴合要求更高。
印刷和识读
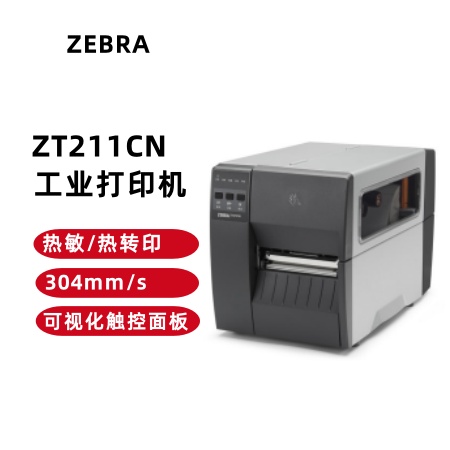
标签上的内容一般是生产周期码、工厂代码、规格信息和二维码追溯码。热转印是主流,配树脂基碳带,打印后再覆一层保护,防止硫化时油墨被橡胶流动带走。丝印也有人在用,专用油墨印完要高温固化,工序更长,耐候性更扎实。
二维码这块要留余量。橡胶在模具里会流动,标签边缘容易被胶料挤压,二维码的模块尺寸如果压得太小,硫化后识读率会掉。经验做法是把模块尺寸按成品要求放大一档,位置避开胎侧花纹的过渡区。硫化完成后做抽检,用条码检测仪按 ISO/IEC 15416 测等级,一般要求到 C 级也就是 1.5 以上,能做到 A、B 级更稳。
容易被忽略的两个坑
一是溢胶。胶层在高温高压下会往外挤,挤到标签边缘之外,留在模具上就是模脏,清理一次要停机。选胶层时要看溢胶窗口,不是黏得越牢越好。
二是批次一致性。硫化标签的失效往往不是全军覆没,而是某一批在某条产线上出问题。面材批次差异、胶层涂布量波动、碳带批次不同,都会让结果漂移。稳定的供应商会把这几项做成留样,出问题能对得上。
轮胎厂换标签供应商,通常不是因为价格,而是因为某次模脏,或者某批标签在硫化后识读率掉了。这类问题排查成本很高,所以在选型阶段把耐温曲线、胶层类型、识读等级这三件事确认清楚,比后面救火划算。