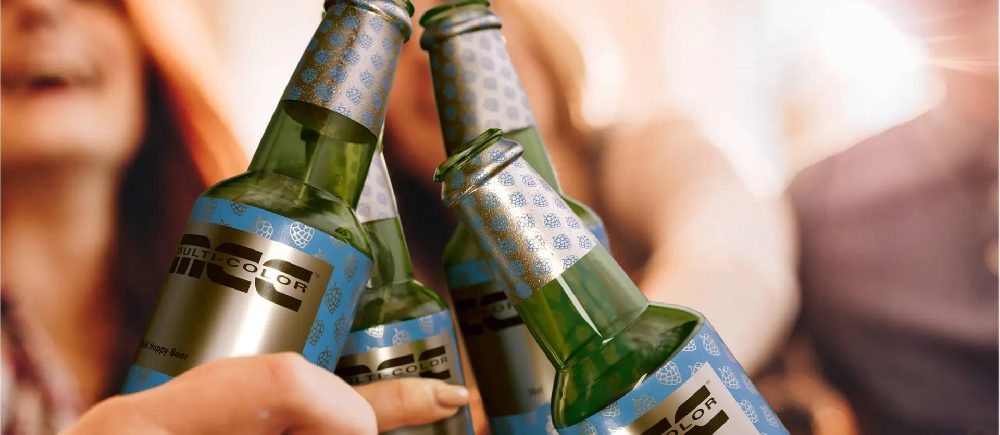
做回收瓶的厂子都知道,一枚标签贴上去只要两秒,洗下来可能要两分钟。玻璃瓶在碱洗线里走一圈,标签能不能整张脱落,直接决定这只瓶子还能不能回到灌装线。
洗瓶线对标签做了什么
常规回收瓶碱洗的工况大致分三段:预喷淋、碱液浸泡、清水终冲。碱液温度多数落在 75 到 85 摄氏度,氢氧化钠浓度 1.5% 到 3%,浸泡时间 5 到 15 分钟,喷淋压力 0.15 到 0.3 兆帕。这个组合对纸和胶都是强攻击,纸基面材吸水膨胀、纤维化,胶层在高碱高温下失去内聚强度。
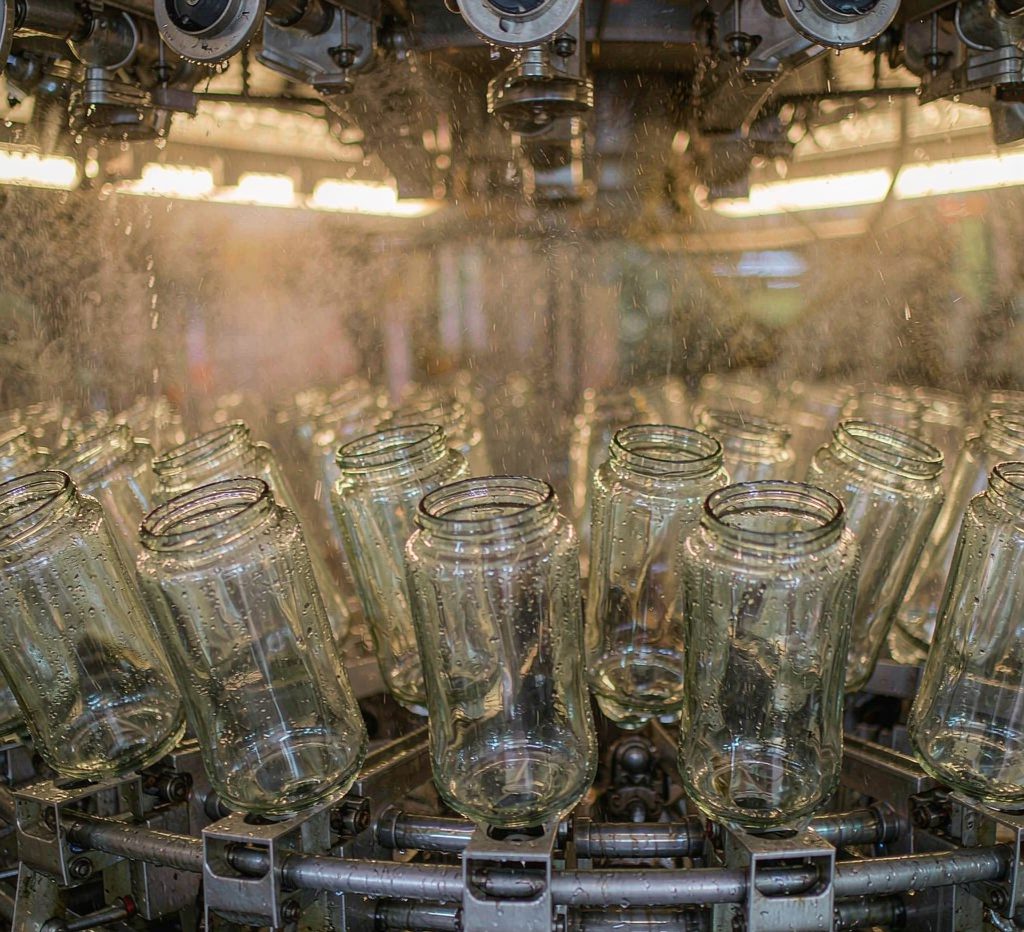
结果通常呈现两种。一种是标签整张浮起,随水流进过滤器;另一种是面材烂掉了,胶还牢牢趴在瓶身上,形成一层雾状残胶。洗瓶车间未必看得出来,到了灌装线的贴标工位才发现新标签贴不平。
胶层是决定项
可水洗标签的核心在胶。这类 wash-off 型胶的设计思路是耐得住贴标和常温储运,一旦遇到碱性水溶液就迅速失粘,整张剥离,而不是碎成小块。行业里常见的验收口径是:80 摄氏度、2% 氢氧化钠水浴浸泡 10 分钟,标签应整张脱落,瓶身残留胶面积不超过 5%,不少瓶厂在项目里直接要求无明显可见残胶。
有个细节容易被忽略。胶层要整体失粘,靠的是胶的内聚破坏,而不是把胶溶解。溶解型胶会留下一层黏手的膜,越洗越糊,最后要靠人工刮。
面材别选纸的
纸基面材便宜,问题是它在碱洗里会烂成纤维,堵喷嘴、堵过滤器、抬高循环水的 COD,最后变成洗瓶车间的维修工单。回收瓶场景普遍改用 PP 或 PE 合成纸,厚度多在 70 到 90 微米,也有用 PET 的,看瓶身是否需要耐更高温。合成纸不吸水,脱落形态是完整的一片,捞出来就行。
离型材料在这一环不参与回收,但它决定贴标时的挺度和模切精度。高速贴标线多数用 PET 离型膜,厚度 23 到 36 微米,走纸更稳。
现场怎么验证
不用等整线试机。拿三只同批次的瓶子,贴好标签放置 24 小时,然后做小样测试:
- 烧杯装 2% 氢氧化钠溶液,水浴控温 80 摄氏度,放入瓶子浸泡 10 分钟,看脱落形态是整张还是碎片。
- 取出后用清水冲 30 秒,纸巾擦干,在 300 到 500 勒克斯照度下目视检查残胶。
- 同一样品再做一次常温自来水浸泡 24 小时,作为对照,确认胶不是见水就掉。
两个结果要一起看。碱洗掉得干净、常温水里稳得住,才算过。只做一个条件,很容易把不耐水的胶误判成合格品。
询价时把三个数说清楚
回收瓶这类询价,多数来自江苏、安徽一带的啤酒厂和饮料代工厂。问清三件事,报价基本不会跑偏:一是碱洗温度与浓度区间,二是瓶身是否已经带旧胶残留,三是单批用量与补货节奏。
第三点常被漏掉。可水洗标签属于小批量多批次的东西,一次印太多,胶层在库里放半年,初粘会掉一档。标签克重也要说,合成纸 80 微米和 60 微米在洗瓶线上的表现不一样,薄的更容易在喷淋段被冲翻边,厚的贴标时对出标板角度更敏感。