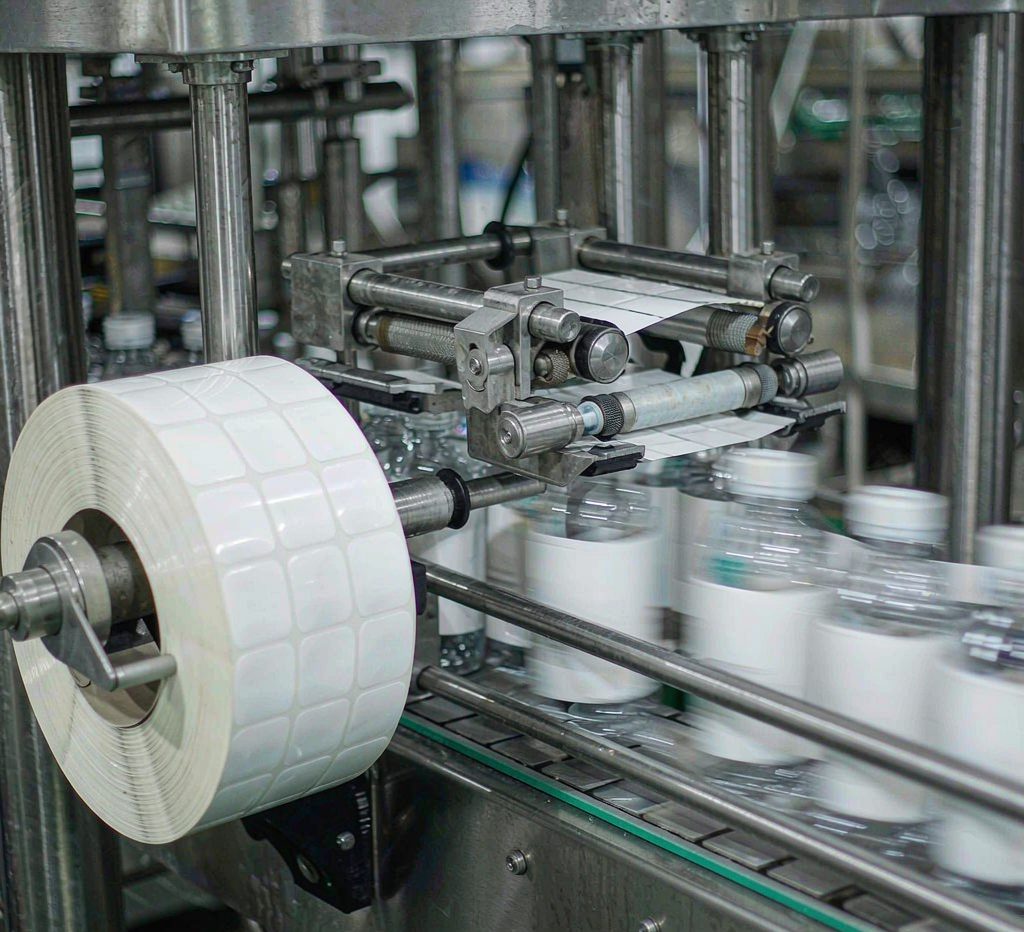
产线提速之后,最先出问题的往往不是贴标机的伺服,而是标签离开离型纸的那一瞬间。标签飘、贴歪、一次出两张,操作工第一反应是调机器,其实多数情况要回到材料参数上。
先分清是飞标还是双张
飞标是标签脱离出标板后没有被压带接住,飘出去或者贴到瓶身外的位置。双张是一次剥离带出两枚,第二枚贴在旁边或者掉在传送带上。两个故障指向的方向不完全一样。飞标多数和离型力偏低、静电、出标板角度有关,双张多数和模切深度不足、离型力偏高、剥离速度突变有关。
离型力怎么量
离型力的单位是克力每 25 毫米,测试条件是 180 度剥离、拉伸速度 300 毫米每分钟,行业里一般按 FINAT 的方法做。手工贴标和小批量半自动线,5 到 15 克力每 25 毫米手感舒服,撕起来轻。线速一旦超过每分钟 30 瓶,多数工艺会要求 15 到 40 克力每 25 毫米。离型力太轻的材料在高速下压不住,标签会在出标板处提前弹开。
这里要提醒一句,离型力不是越低越高级。有人拿手感当标准,撕着轻就认为好,到了自动线上反而天天飞标。
涂硅量和模切深度是一组
离型力由硅油涂布量决定。溶剂型硅油常见涂布量 0.6 到 1.2 克每平方米,无溶剂硅油 0.8 到 1.5 克每平方米。涂布量往上走,离型力往下走,但涂得太多会出现背面转移,标签叠在一起互相粘连。
模切深度的要求是切穿面材和胶层、压入离型纸但不切穿。工程上通常控制离型纸剩余厚度不低于原厚度的一半,模切压力波动控制在 0.02 毫米以内。切得太浅,排废带不断,双张概率上升。切得太深,离型纸被切伤,高速走纸时直接断带。
出标板角度和车间湿度
出标板半径太小,标签在剥离点的弯曲曲率过大,瞬时离型力会明显上升,表现是标签被拽下来而不是送出来,落点往前偏。常用出标板角度 15 到 25 度,配合压带和吸风,能把落点稳定在瓶身中线。
车间湿度低于 35% 相对湿度时,走纸过程的静电明显增加,标签吸在导辊上或者互相排斥。多数标签车间的控制区间是 23 加减 3 摄氏度、50 加减 10% 相对湿度。北方冬天的车间,把湿度提上去比换材料更有效。
下单时写进技术要求
采购环节最容易丢的就是这几个数。一张标签的报价单通常只有尺寸、材质、数量和印刷色数,离型力和涂硅量基本不写。结果是换一批货,机器参数全部要重调。
给高速线客户备货时,技术要求里最好固定三行:离型力区间、适用线速、模切深度基准。这三行写下去,后续换批次有比对依据,出问题也能快速定位是材料漂移还是设备磨损。
反过来说,线速提上去了、标签还是原来那批,先别急着加吸附风量。拿一卷新货和旧货对比离型力,往往一次就能看出差别。徐州淮狮电子的做法是把这两卷同时留样,出问题时直接上拉力测试,省掉反复试机的两三天。