
电路板上的追溯标签,要扛过回流焊和清洗
板级追溯标签要跟着电路板过回流焊、助焊剂清洗和分板。面材、胶和码的位置都要按这条路径选,拿普通标签贴上去很快就会读不出。
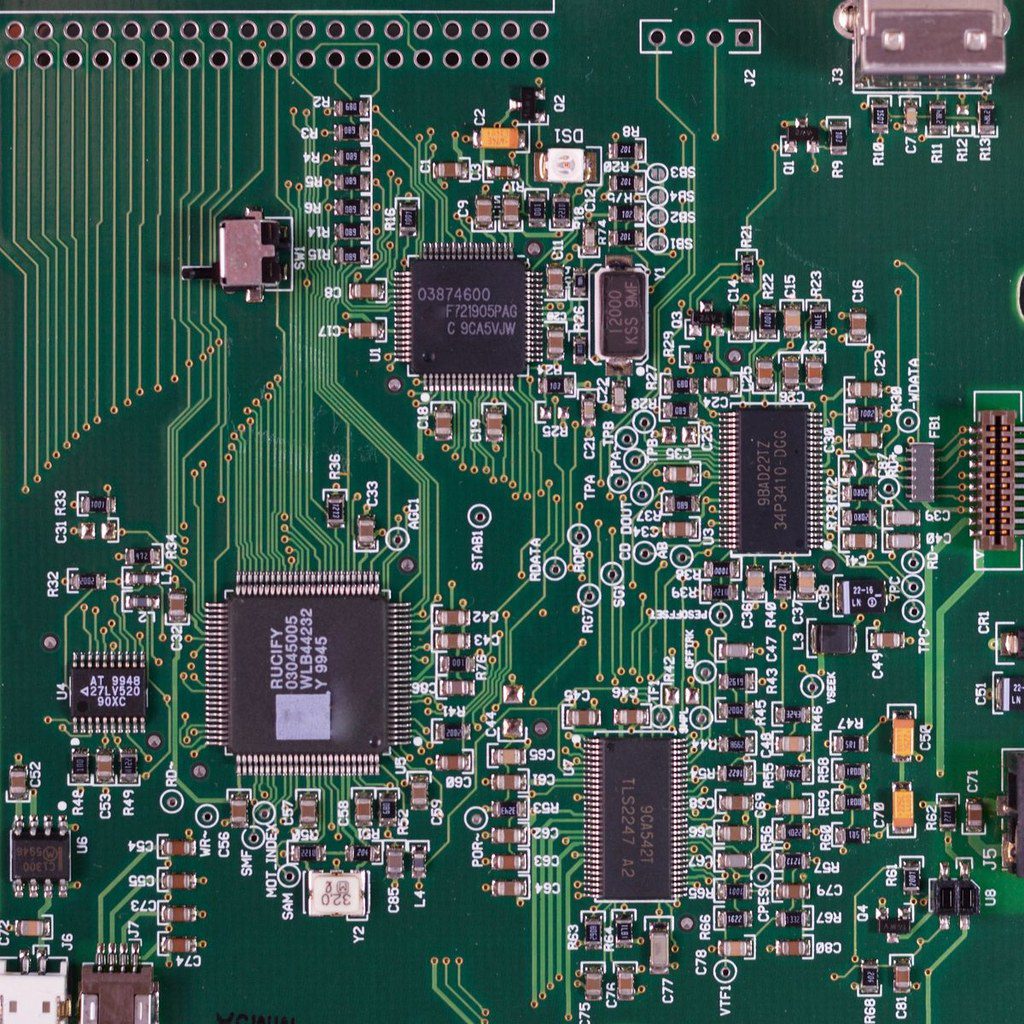
板级追溯的做法是在电路板上贴一张带条码的小标签,把板号、批次和生产时间带进后面的组装、测试和出货环节。听着只是贴张纸,可这张纸要跟着板子进回流焊炉、过清洗线,再经历分板和返修。普通不干胶标签撑不住这一趟,往往还没到测试工位,码就已经读不出了。
第一关是炉温
回流焊的峰值温度和停留时间由工艺卡给定,不同制程差别不小。选型前先向工艺要这段参数,别按常温经验猜。纸类面材在高温下会发黄变脆,通用热熔胶软化溢边,冷却后留下难清的胶痕,面材收缩还会把条码拉变形。板级标签通常用聚酰亚胺一类的耐高温膜材配相应胶系,具体型号得按客户实际炉温曲线打样确认,供应商样本上写的耐温范围只能当筛选条件。
有些工厂把贴标工位放在回流焊之后,标签只过清洗和后续工序,材料要求就低一档。工位排在炉前还是炉后,是选型时第一个要定下来的事,很多选材分歧其实源于两边说的不是同一段工艺。
第二关是清洗和化学品
助焊剂残留要洗,清洗剂、去离子水、喷淋或者超声都会作用在标签上。印层不耐溶剂时字迹发花,覆膜边缘没封住会渗液,胶接触水或溶剂之后边缘先翘。热转印配树脂基碳带打在膜类面材上,通常比热敏直印稳得多;热敏涂层遇热遇溶剂都容易变黑变糊,板级场景基本不选。
洗完烘干不彻底,标签底下留潮气,后面再进高温工序就会起泡。这一段用客户实际清洗剂跑一遍最省事,供应商提供的耐化学性表只能作参考,配方浓度和接触时间一变,结论就可能不同。
位置和版面比材料更容易出错
标签不能压焊盘、测试点、定位孔和散热铜箔,也不能挡住板边金手指与连接器。拼板时还要避开分板线和应力区,贴到切割线上一撕就断。版面通常做得很小,条码尺寸跟着压到极限,这时候提高打印分辨率或者改用二维码,比把一维码缩到读不出更实际。
静区同样要留。板上的丝印框、元件轮廓线离码太近,扫码器拿不到起止边界。在线读码器装在哪一侧、板子进出方向如何,也要在排版阶段定下来,免得标签贴到过炉之后朝里的一面,设备根本照不到。
数据这一层
板号要和批次、工序记录、测试结果关联起来,贴标时在线读一次确认,读不出就补打或剔除。返修换板时编号怎么处理、旧板数据怎么归档,也要提前写进规则,否则追溯链断在返修这一步。码本身不难打,难的是整条路径上每一次读码都能对上同一块板。
按真实工序验收
建议顺序是贴标、过炉、清洗、烘干、分板,每一步之后看外观、看翘边、扫一次码,最后再测一次条码等级。徐州淮狮给电子类客户配这类标签时,会先要客户的炉温曲线和清洗剂型号,再出两三种面材组合让客户上线试跑,只按常温样张挑材料,到了炉后基本都要返工。一块板子的价值比这张标签高太多,这一轮试样省不得。