标签尺寸后面跟着的正负零点五,是什么意思
图纸上写着标签尺寸50乘以30,后面跟着正负0.5。收到货量出49.6就开始投诉。这个公差是什么、为什么必须有、怎么量才对,一次说清。
图纸上写着标签尺寸50×30,后面跟着一个正负0.5。货到了,用钢尺一量是49.6,有些客户就直接发来投诉:尺寸不对。其实这个正负0.5就是公差,49.5到50.5之间的50×30都算合格。问题在于,很多人不知道公差为什么存在,也不知道该量哪里、怎么量。
公差是工艺决定的,不是厂家偷懒
标签的尺寸由模切刀模决定。刀模上的刀条弯成标签的轮廓,冲切时刀条和材料的定位之间会有微小的偏移。平压平模切的综合精度通常在正负0.2到0.3毫米,卷对卷的圆压圆模切好一些,但材料本身在走带过程中会被拉伸,一卷几百米长的薄膜拉一拉,半毫米的偏差就出来了。
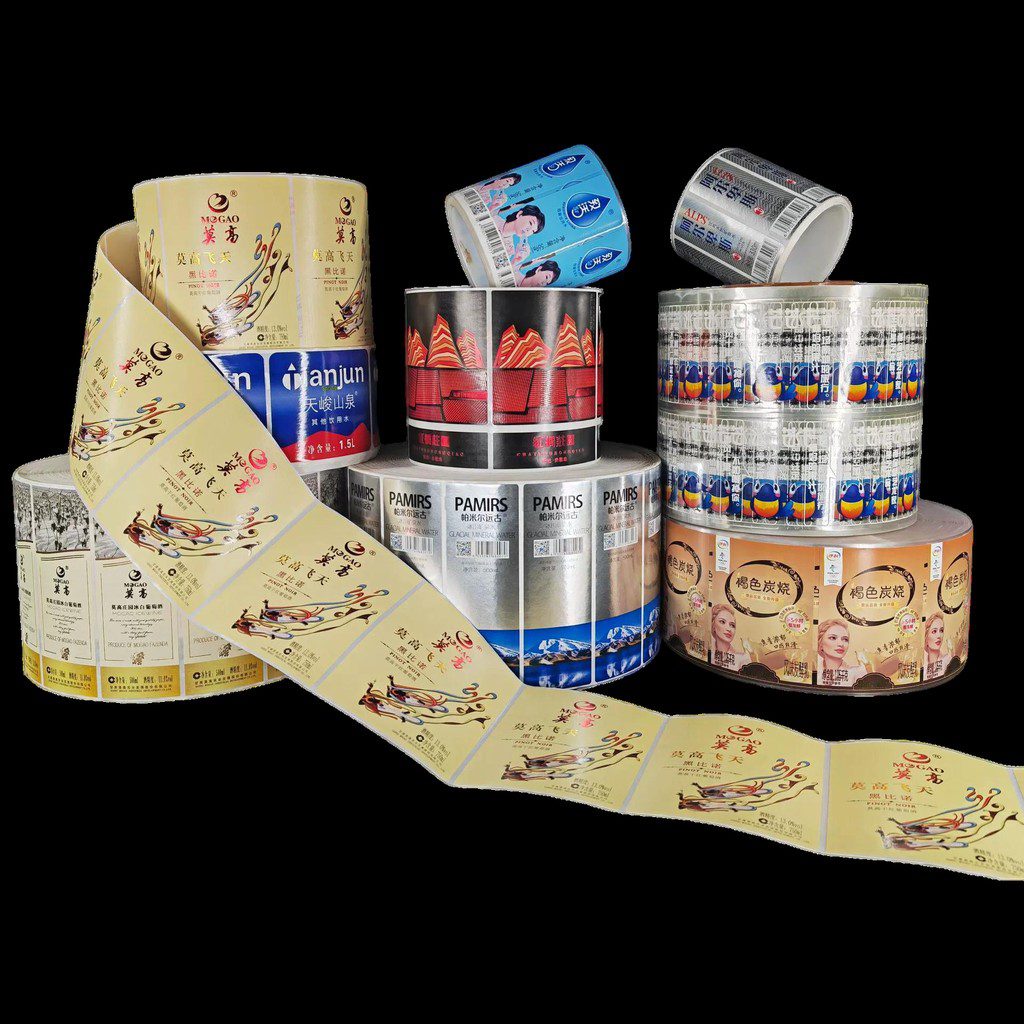
也就是说,要求标签每一张都精确等于50.000毫米,等于要求机械和材料都不发生任何形变。这不现实,所以行业通行的做法是在图纸上标公差。普通矩形标正负0.5毫米是常规水平,异形标、带圆角或者细长条的正负0.8甚至1.0都正常。精度要求再往上,成本会跳着涨。
该量哪里
量尺寸有几个容易出错的细节。第一,量裁切边,不量印刷图案。有时候印刷套位偏了一点,图案比纸边小了一圈,拿图案当基准量,量出来的偏差其实来自印刷而不是模切。第二,量多张。标签是一张一张连着冲出来的,个别几张偏得大一点不代表整卷都这样,规范的验收是随机取十张,量最大值和最小值,都落在公差带内即合格。第三,钢尺量不出0.1毫米。量公差要用卡尺或者读数放大镜,拿直尺估读然后质疑正负0.5,这个精度本身就不成立。
公差和机器的关系
公差不只是买卖双方的验收条款,它直接影响后续工序。标签要过自动贴标机或者打印机,机器的出标、传感器的定位都依赖标签边缘的一致性。如果一批标签尺寸忽大忽小,超出公差带,贴标机上的定位就会漂,贴出来的位置歪歪扭扭。所以公差守不住的货,那半毫米只是表象,真正的毛病是整批一致性差。
下单时怎么写才不吃亏
徐州淮狮的报价单上,尺寸后面一律带着公差,这是行业惯例也是对双方的约束。客户这边要做的是把关键尺寸标清楚:贴标机定位边是哪一边、有没有最小留边要求、透明标要不要对位印刷。这些写进图纸,公差就有了明确的对象。只写一个50×30不带任何说明的图纸,出了分歧最难说清。
另外,如果产品确实对尺寸极其敏感,比如要卡进治具或者和外壳配合,下单时就该提出来。这种件可以用激光切或者精密模切做,公差能压到正负0.1毫米,但那是另一个价位的产品,和普通模切不该放在一起比价。