
不干胶标签手贴还是上机器,算完这笔账再定
手贴和机贴的取舍不取决于产量一个数字。按日均量折算人工成本,再算品种数和换型时间,多数团队会先从半自动起步。
团队规模到几十人的工厂里,贴标往往是最晚被认真对待的一道工序。标签本身不贵,可一个熟练工人手贴的速度就那么快,订单一涨,贴标区先堆起来。什么时候该从手工换到机器,答案不在设备宣传页上,在自己的产能账里。
先把手贴的产能折算出来
手贴的速度取决于标签尺寸和被贴物形状,小标签贴平面包装,熟练工一分钟能贴二十张上下,大标签或者要対准位置的,十分钟才十几张。按一天八小时、有效贴标五小时算,一人一天也就六千张上下,还要扣掉取料、转场和休息。把日均订单量除以这个数,就知道贴标占用了几个人工。算出来超过一个人,这笔账就值得往下算。
半自动和全自动差在哪
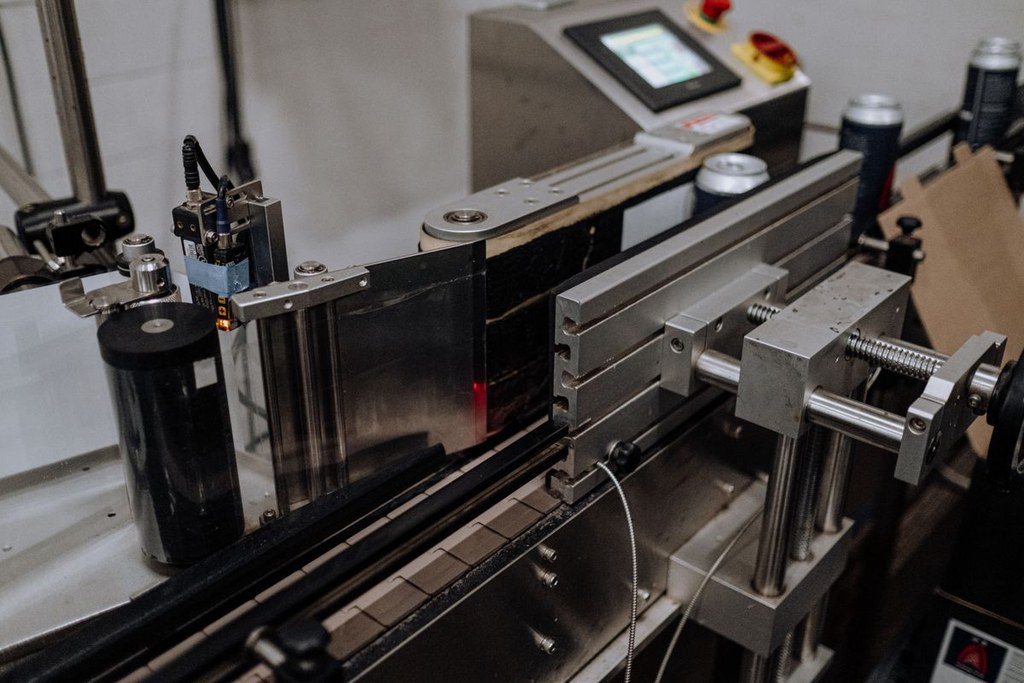
桌面半自动贴标机由人工摆放被贴物,机器出标压标,一分钟三十到六十张,一个人照看一台即可。全自动在线贴标机接在包装线里,随线走,速度跟产线走,人工只剩补卷和抽检。两者差一个数量级的产能,也差一个数量级的投入和场地。半自动几万元级,全自动要结合产线改造,接电接气、调输送高度、对光电传感器。
产量不是唯一变量
换型时间是常被忽略的一项。手贴没有换型,换一张标签就贴。机器换型要换卷、调对位、试贴首件,品种多的工厂一天换十几次型,换型时间能吃掉设备省下来的人工。产品线固定、每个批次量大的,机器优势明显;多品种、单批量小的,半自动或者维持手贴可能更划算。场地、电、气、维护这些配套,也要提前盘一遍。
决策的顺序
先算人工账,日均量除以手贴效率,得出贴标占用的人数。再算品种账,每个批次的张数除以换型时间,看机器停机占比。两项都支持上机器,再考虑买半自动还是全自动。多数团队的路径是先上半自动,跑顺了再接产线,一次到位的风险比逐步走大。徐州淮狮给客户配不干胶标签时,会连贴标方式一起确认,因为卷向、内径、标签挺度都要按出标方式定,手工贴和机器贴在材料上的差异,做错方向整卷料都白订。
最后提醒一句,机器贴标对标签材料的要求比手贴高,卷材张力、模切精度、间距一致性都会被放大。决定上设备之前,先用现款标签在设备上试跑一小批,比签完合同再发现问题要省事。