
不干胶标签贴不锈钢拉丝面鼓包,先擦还是先换胶
不锈钢拉丝面挂着拉丝蜡和防锈油,标签贴上去两天就从中间鼓包。一个汽配件的退货复盘:五步排查、一张表面处理表,先说清该擦还是该换胶,附收料检验三条硬指标。
去年底一批不锈钢法兰的不干胶标签退回来,两百多张里鼓了六十来张,鼓的位置都在中间,四边还压得住。客户开口就说「你们的胶不行」。我们拿回来贴了三轮,最后落到拉丝蜡上。胶没换,账也没多花。
先看鼓在哪
鼓包分两种,看位置就能分。
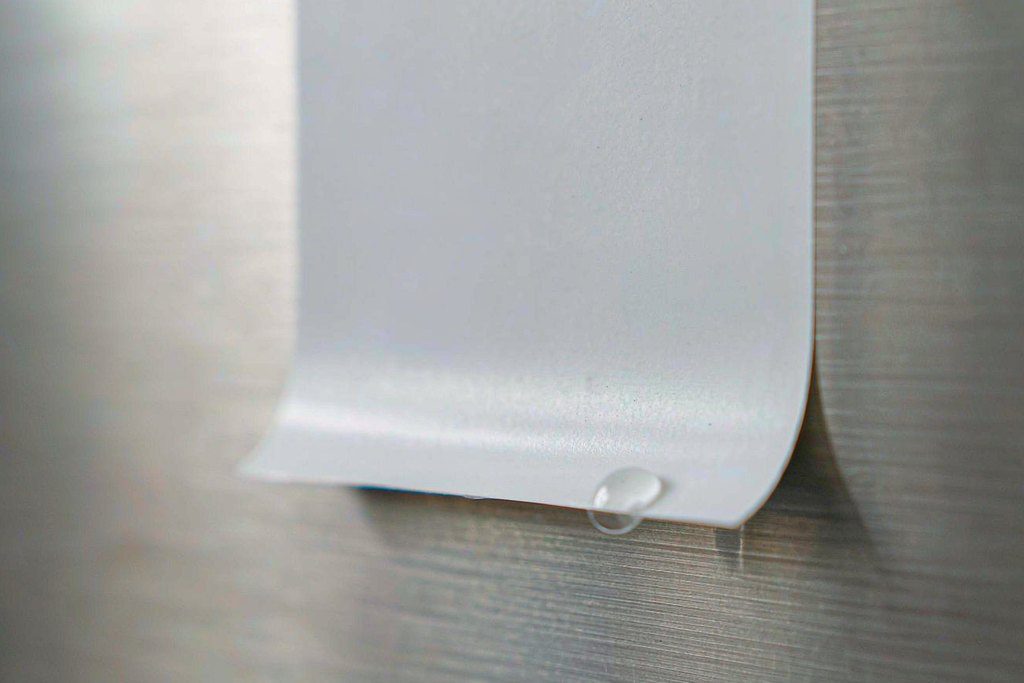
中间鼓、边缘平。 说明边缘封住了,里头有东西出不来。可能是贴的时候裹了空气,也可能是表面残留的挥发物在往上顶。
边缘翘、中间平。 这是初黏不够,或者面材在回弹。曲面和窄边最容易出。
退回来那批全是前一种。中间一个一个直径 2 到 4 毫米的小泡,挤一下会跑,放一天又回来。这种形态基本排掉「胶太弱」,问题在界面里夹着东西。
第 1 步:拿两片料做对照
从退货里挑同一批法兰,一片照原样,一片用无水乙醇擦两遍,各贴十张,常温放 48 小时。
擦过的十张只鼓了一张,没擦的十张鼓了七张。这一步半小时,先把责任划到表面,不用再往胶和面材上猜。
拉丝不锈钢不是光面。拉丝是砂带或砂轮走出来的连续纹路,纹谷里存得住拉丝蜡、防锈油和抛光膏。出厂时没人给你擦干净,很多件到手就是一层油膜。油膜的表面能只有二十几 mN/m,压敏标签的胶要润湿到 34 mN/m 以上才铺得开。
表面处理过的活更容易起泡,烫金、局部UV 之后那层膜是另一个变量,标签烫了金、上了局部UV,贴上去为什么更容易起泡 里拆过。
第 2 步:量一下表面能
没有仪器也能粗判。达因笔从 30 往上试,画一道,两秒内不回缩成珠就算达到。多数拉丝件来料在 30 到 32 之间,擦过能到 36 以上。
达因笔几十块一支,比退一批货便宜。厂里备 30、34、38 三支够用。
塑料件上贴不住,多数也是同一回事,标签在PE塑料上贴不住?多半是表面能的事 里量过同样的数。
第 3 步:看贴标那一下怎么压的
同一批料,同样的胶,贴法不同结果差很远。
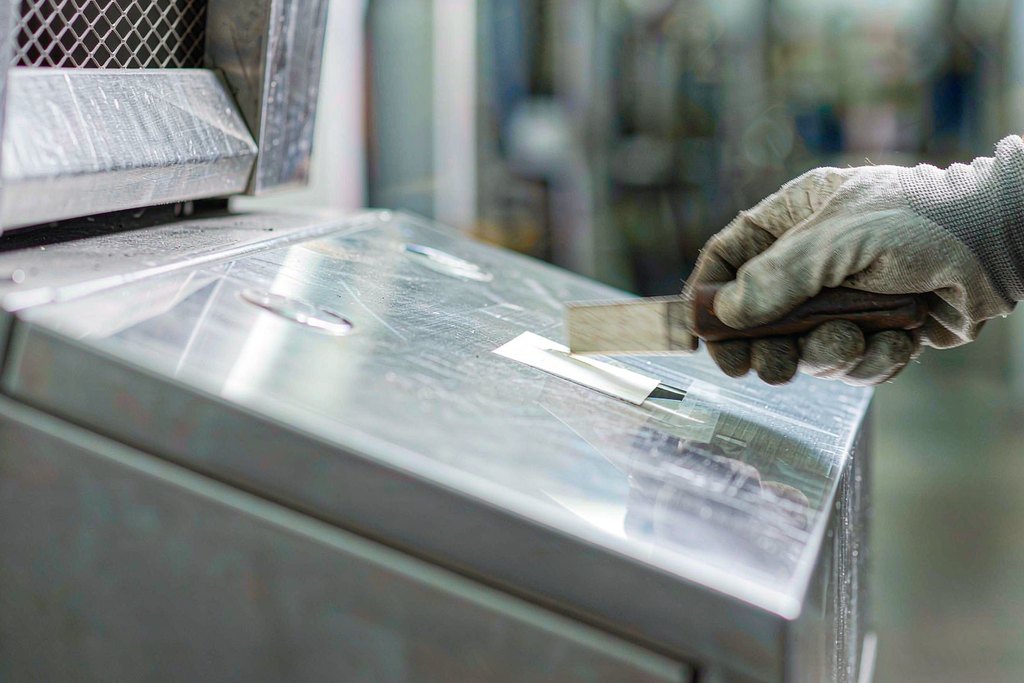
单向推、力气压在纹路上,气泡才赶得出去
手工贴的常见问题是手掌抹一遍,力气集中在掌心,中间反而压不到;机器贴常见的是刮板压力太小,或速度超过 30 米/分,气泡来不及赶出去。
正确的压法是从一端往另一端单向推,或者用辊轮从中间往两边赶。压完之后气泡还有,那就是表面或胶的问题,不用再怪手法。
第 4 步:面材也在回弹
| 铜版纸 | 服帖,纹路能压进去,潮湿环境易吸湿起皱 | 室内设备铭牌、货架标识 |
|---|---|---|
| 白色 PET | 硬,纹路压不进,边角容易翘,尺寸稳定 | 户外、需耐擦洗的标识 |
| 哑银 PET | 反光低,和拉丝质感接近,硬度和 PET 一样 | 家电面板、金属外壳 |
| 合成纸 | 介于纸和膜之间,撕不烂,厚度偏大 | 需要手写或耐撕的场合 |
退回来那批不干胶标签用的是铜版纸。纸在湿度变化时会伸缩,被压在拉丝纹上的那部分伸不开,中间就拱起来。厂里车间湿度 65%,到了客户那边仓库只有 35%,一进一出就差出来了。
第 5 步:胶的选择要跟着表面走
丙烯酸乳胶在低表面能金属上润湿慢,初黏起来得也慢,贴完当天看着牢,三天后才发现边角起来了。橡胶类胶初黏快,对油膜容忍度高,耐温偏弱。
不锈钢件多数要过清洗或烘干,温度到 80℃ 以上的,选耐温高一点的胶。这一条按工艺问供应商要数据,别只看样册上的常温初黏。
这批最后怎么处理的
没换胶。改了三件事:
一是进厂加一道擦拭。异丙醇或无水乙醇,无纺布擦两遍,擦完晾 30 秒再贴。用量不大,一个工位一小时能擦两三百件。
二是贴标加了辊轮。手工位配一把 40 毫米宽的塑料刮板,从一端单向推,力气压在纹路上。
三是把铜版纸换成哑银 PET。客户那批是户外件,本来就该用膜类,当初图便宜用了纸。
三件事一起上,返工率从三成降到不足百分之二。这是我们自己批次的统计,不同厂差别很大,只当参考。
防复发的四条
来料先量表面能。 胶要靠润湿才咬得住,达因笔 34 过关,不到就擦。这一条写进收料检验单。
擦拭用对溶剂。 不干胶标签贴前擦一遍,乙醇、异丙醇都行,别用香蕉水这类强溶剂,会把钝化层带走,反而更容易锈。
首件放 48 小时再看。 不干胶标签的毛病不会当场显形,贴完就验等于没验。
户外件不用纸面材。 纸吸水,膜不吸水。写进报价单备注,能省掉一半售后扯皮。
不锈钢看着光溜,在自粘标签的贴标面里算难伺候。纹路深、油膜多、导热快、温差大。下次不干胶标签再鼓包,先擦一片试试,比换一卷胶便宜。
同一卷里有的牢有的翘,验收时怎么抽样才查得出来,同一卷标签有的贴得牢有的翘边,抽样怎么查 给了方法。