
分切时标签端面溢胶粘刀,先查刀片还是先降温度
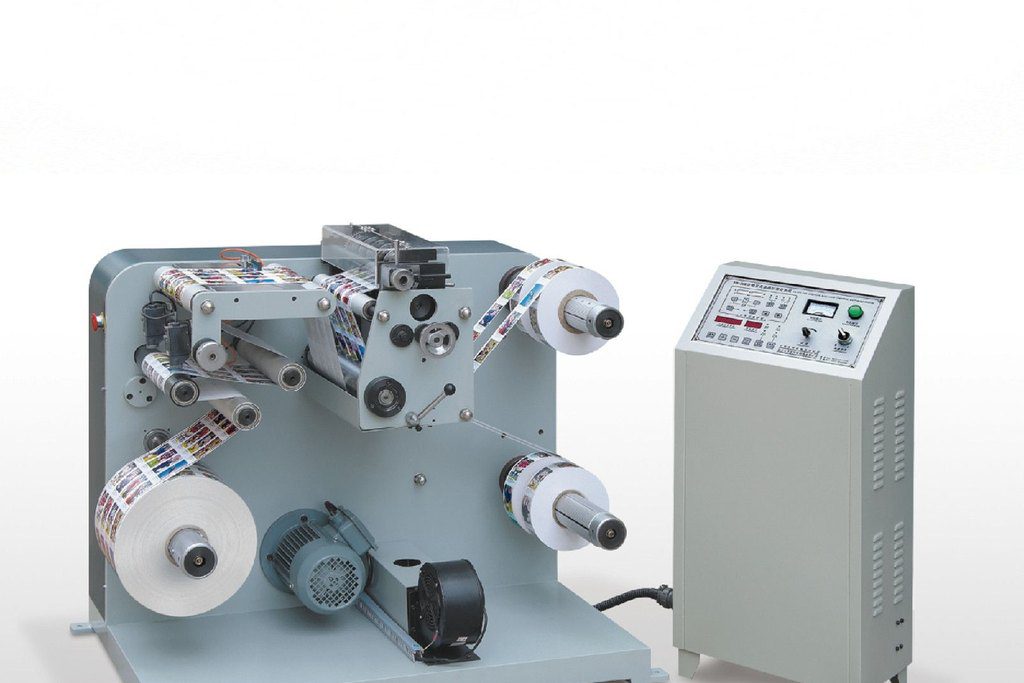
分切时端面溢胶、粘刀,根子在胶被挤到边缘:收卷张力过大、车间温度偏高、刀片钝了这三处最常见。按张力、温度、刀片的顺序排查,附判定表与预防做法。
端面溢胶和粘刀是两回事。溢胶是胶被挤到卷的侧面,肉眼能看到一圈发亮的胶边;粘刀是切下去时刀面被胶拉住,切口带胶、发毛、甚至切不断。两者常一起出现,但归因不同,先分清是哪一种,再决定动张力还是动刀。
先分清是溢胶还是粘刀
| 卷端面有发亮胶边,摸上去发黏 | 胶被压出端面 | 收卷张力、环境温度 |
|---|---|---|
| 切口带胶、切不断、有拉丝 | 刀没切断而是挤压 | 刀片锋利度、分切速度 |
| 切开后几分钟才粘住 | 胶在切口回渗 | 胶型与涂布量 |
| 只有外层几圈粘 | 外层张力累积过大 | 锥度张力设定 |
摸一下就能分开:手指沿卷的端面划一圈,指腹发黏、有拉丝感的是溢胶;切口位置局部粘手、刀口又不平整的,是粘刀。
别小看这一步。方向搞错,后面调什么都像无效。
分切和模切是两套问题,别混着查。切口发毛、排废把标签带走,那一条线在 模切边缘发毛、排废把标签带走了,问题出在哪 里。
溢胶,是胶被挤出来了
溢胶说穿了就是压力大过胶层能扛的程度,胶只好往外跑。三个来源,按现场出现频率排:
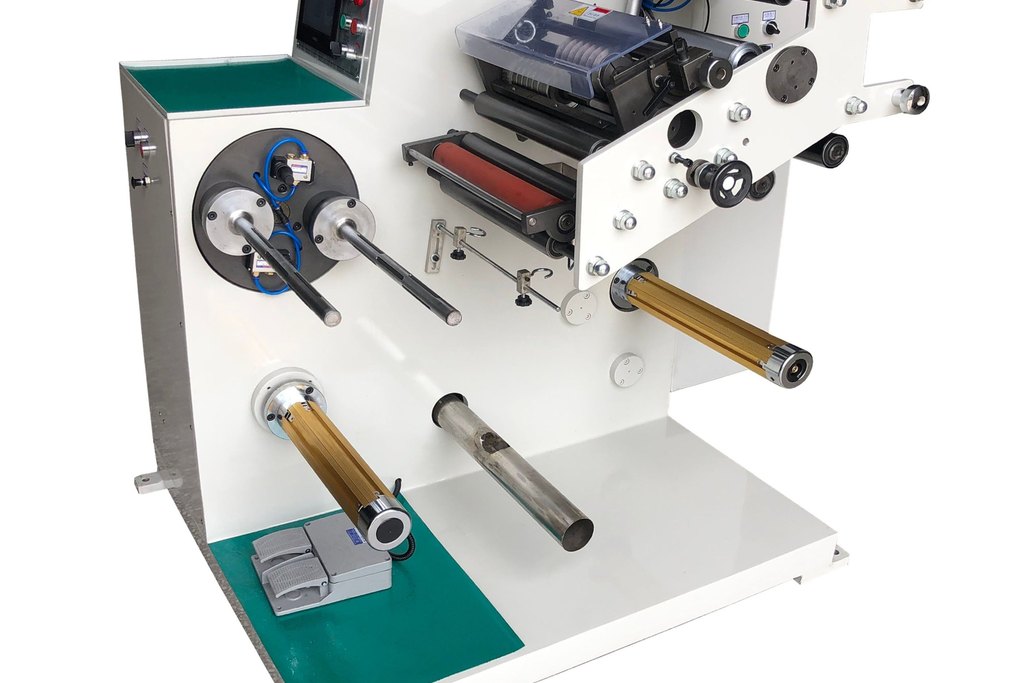
溢胶先看收卷张力与车间温度,粘刀才去动刀
收卷张力过大。 每加一圈,压力就在卷内累积。卷径到 300 mm 以上时,内层承受的压力可能是外层的两三倍,胶从端面挤出来几乎是必然。张力不是越大越好,收得紧只代表不打滑,不代表收得好。
车间温度偏高。 压敏胶在 30℃ 以上流动性明显上升,同样的张力,夏天比冬天更容易溢胶。南方梅雨季和高层厂房的顶层车间,这一条尤其容易被忽略。
涂布量偏厚或胶型偏软。 涂布量每平方多几克,端面能挤出来的胶就多一层。低温胶、高初粘胶在常温下更软,分切时更容易出问题。
| 收卷张力 | 按卷径递减,锥度 20%–40% | 端面无胶边、内层不散卷 |
|---|---|---|
| 分切环境温度 | 20–25 ℃ | 手指压胶面不粘手 |
| 涂布量偏差 | 按订单规格,±2 g/m² 内 | 与打样件手感一致 |
不干胶标签的端面溢胶,八成出在这三个参数里,逐项调、逐项试,不要一次全动。
粘刀,是刀没切断、把胶挤了出来
分切不干胶标签时刀片一钝,切口就不是切断了,是被挤断的。被挤的那一瞬间,胶被推到切口两侧,一侧留在标签上,另一侧粘在刀面上,粘刀就开始了。
刀片锋利度与角度。 圆刀和剃刀的刃角不一样,切薄底纸用大角度容易压溃,用错刀型比刀钝更常见。
分切速度过快。 速度上去摩擦热也上去,胶在刀口处被加热变软,粘刀概率直线上升。宽幅机比窄幅机更敏感。
胶型与分切温度不匹配。 低温胶在常温下相对硬,反而好切;高初粘胶(贴合粗糙面用的那种)在常温分切时最容易粘刀。这类订单建议安排在车间温度较低的时段做。
现场怎么排这四步
- 摸端面:有胶边先记下来,别急着调刀。
- 记温度:车间温度计读数比手感靠谱,超过 28℃ 先降温再试。
- 看刀口:停机后看刀片刃口有无反光带(钝化的标志),切口毛边是否超过 0.2 mm。
- 降速试切:速度降一半切 50 米,看还粘不粘。粘刀消失说明是热与刀的问题,与胶无关。
四步顺序别倒。不干胶标签的分切故障常常一次只能动一个变量,同时改张力和换刀,出了结果也说不清是谁起的作用。
预防的账更好算
用锥度张力。 收卷时张力随卷径递减,外层松、内层紧,端面压力就不会一路累积。多数分切机都有这个参数,只是默认值常被设成恒定张力。
分切前控温。 卷材从仓库到车间先放够时间回温,别从 35℃ 的货车直接上机。冬季相反,太冷的卷材发脆,切口容易裂。
刀片按米数换,不按感觉换。 记录每把刀切了多少米不干胶标签,到量就换,比等出现粘刀再换省事。
常见问题
Q1:同一批不干胶标签,为什么只有外层几圈溢胶?
A:外层几圈的张力累积最重,且暴露时间最长。可以说就是张力设定的事,跟材料无关,按锥度张力重设即可。
Q2:换了新供应商的胶就粘刀,是胶不行吗?
A:先看胶型是否变了。高初粘胶本身就更适合低温分切,如果新胶初粘更高,分切参数得跟着改,别一口断定材料不合格。
Q3:端面溢胶的不干胶标签卷还能用吗?
A:外层溢胶的部分建议剔除,否则上机会粘住导辊、造成跑偏。内层如果端面干净、手摸不黏,可以正常使用。
Q4:冬天为什么不溢胶反而容易裂?
A:低温下胶变硬、面材变脆,分切时切口容易产生微裂,贴标后从裂口处起翘。冬季分切前让材料回温到 15℃ 以上更稳。