
数码打样很漂亮,大货为什么总会差一点
客户签了数码样,大货到手里还是觉得颜色不对。两台设备色域不同、网点方式不同,色差本来就存在,关键是把预期谈在前面。
打样时数码机打出来的颜色,客户看一眼就签了字。两周后大货到手里,说颜色不如打样。这种纠纷在标签行业太常见了,而且多数时候双方都没错:数码样和量产大货本来就是两种工艺,颜色完全一致做不到,能谈的只是差多少、朝哪个方向差。
差在哪
数码打样用墨粉或者喷墨,色域宽,亮色和渐变表现好。量产如果是柔印或者凸印,用的是油墨加网纹辊传墨,网点结构和成墨方式不同,同一个色值出来就是另一副样子。尤其饱和度高的橙红、宝蓝、翠绿,数码机上鲜亮,柔印大货会发闷。专色也类似,数码机用四色或六色模拟专色,大货直接调专色墨,两边的色相能对上,明度和饱和度经常对不上。
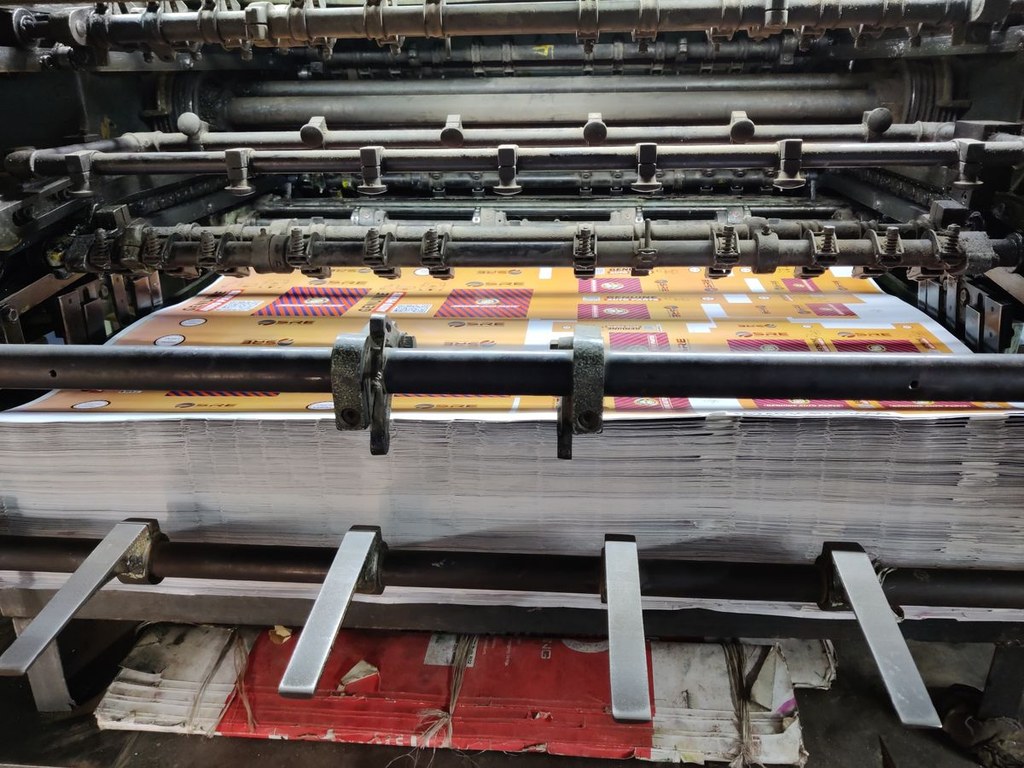
材料批次是第二个变量。同一款铜版纸或者薄膜,不同批次的白度、光泽度有波动,油墨印上去的颜色跟着变。打样用的是三月批的材料,大货用九月批的,色差又叠了一层。
签样要签什么
既然完全一致不可能,签样时就要把预期钉清楚。业内通行做法是定一个可接受的色差范围,常见的表述是按色差仪测量的数值设上限,普通商业标不少客户控制在一定范围内,品牌色要求更严。签样时双方用色差仪各测一次,把数值记在签样单上,大货交验时同一位置同一仪器再测,数值在范围内就验收。这比肉眼吵来吵去有效得多。
还有一个动作很值钱:签样时留大货的参照物。条件允许的话,让供应商先用量产机台打一张机打样,哪怕贵一点、慢一点。机打样和数码样二选一的话,追颜色的订单选机打样,数码样只用来确认内容和版式。
怎么把色差压小
从源头压,有几条。品牌主色用专色而不是四色叠印,专色墨的批次稳定性远好于四色叠出来的颜色。重要客户的首件封样双方各留一张,注明生产参数,下次翻单按封样生产。材料固定供应商固定牌号,别图便宜换料。生产端首件确认后再开机跑量,中途抽检。这些每一条都不新鲜,但能全做到的订单,色差投诉基本消失。
徐州淮狮处理这类问题的方式是把确认环节前移。追色的订单先寄数码样确认版式和内容,同时用生产机台出机打样,客户两样都确认了再排产。大货交验附色差检测数据,客户如果自己有仪器的,方法对齐以后按数值说话。几年下来,关于颜色的争议从扯皮变成了查数据。
客户端的提醒
看样的时候注意两件事。一是在标准光源下看,办公室暖光、窗边日光、展厅射灯下同一张样颜色都不一样,签样最好在标准灯箱下进行。二是屏幕颜色不作数,显示器没校过色,截图发给供应商说颜色不对,这个沟通基本无效。把这两条做到,加上前面的数值验收,大货和打样的差距就在可控范围内,不会再有开箱的惊喜。