
不干胶标签做封口贴,为什么总从瓶口边缘翘起
封口贴跨过瓶口与瓶肩的弧面,翘边多因模切不同心或胶在低温失效。按口径位置、模切同心度、压合温度三步排查,附封口贴类型对照表,小口径瓶建议先打样。
封口贴从瓶口边缘翘起,十次里有八次不是胶不黏。问题出在它跨过了瓶口和瓶肩中间那一段弧面:平的标签贴到曲面上,中间压不实,边缘就先翘。口径越小,这段弧面越急,越容易出问题。
先量瓶口口径和贴标位置,再看刀模跟瓶口对不对得上,最后才是压合和温度。顺序反了,换多少次胶都白搭。
封口贴和普通标签,差在两处
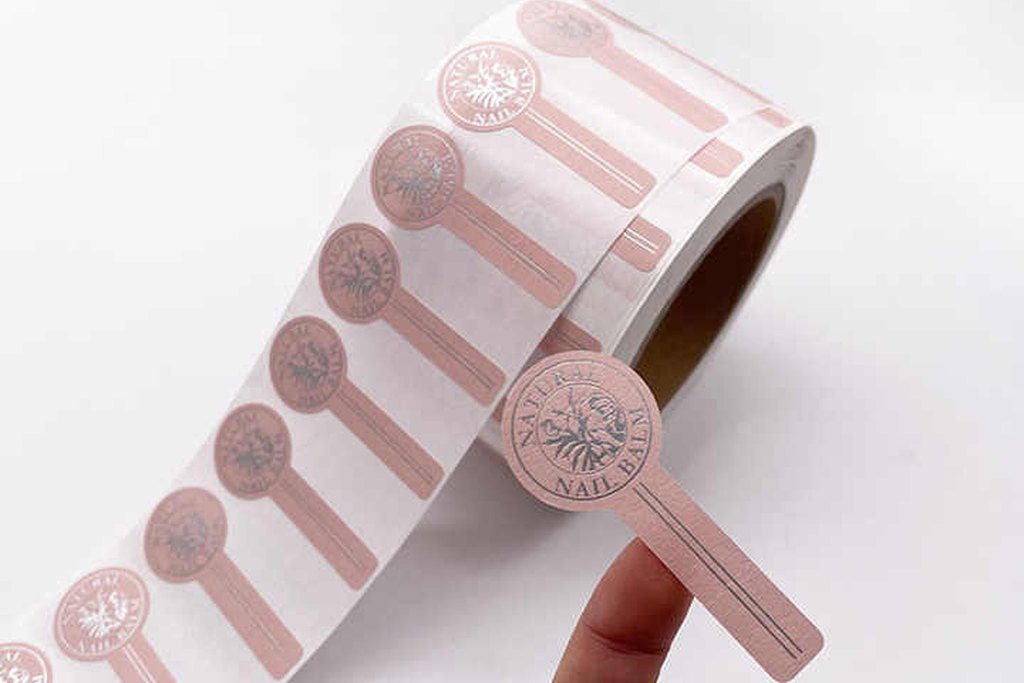
封口贴是跨过瓶盖和瓶身交界、撕开后留下痕迹的不干胶标签。它要证明的是「这瓶没开过」,所以跟贴在平面上的标签有两处不同:得能伏在弧面上,撕的时候得按规矩破。
这两条直接决定工艺。面材要软,软到能贴着瓶肩弯下去;胶要咬得住 PET、玻璃、铝盖这些常见瓶材;模切还得跟瓶口同心,不然一侧多出来的那截悬空,翘边就从那儿起头。
三类封口贴,坏的方式不一样
| 刀线型(模切易撕) | 双向刀线 + 纸基或全息膜 | 18–38 | 刀线处先翘、撕口不齐 |
|---|---|---|---|
| 易撕线型 | 密集半断打孔 | 20–45 | 边缘起毛、孔位拉大 |
| 全息防拆型 | 全息膜 + 压敏胶 | 25–60 | 膜偏硬不伏贴、边缘回弹 |
表里的口径只是常见档位,实际按瓶口实测尺寸和打样结果定。同样 30 mm,直筒瓶和溜肩瓶难度差一倍。
先量口径,别急着换胶
要量三样:瓶口外径、瓶肩转折处的曲率半径、标签中心到瓶口中心的偏移。
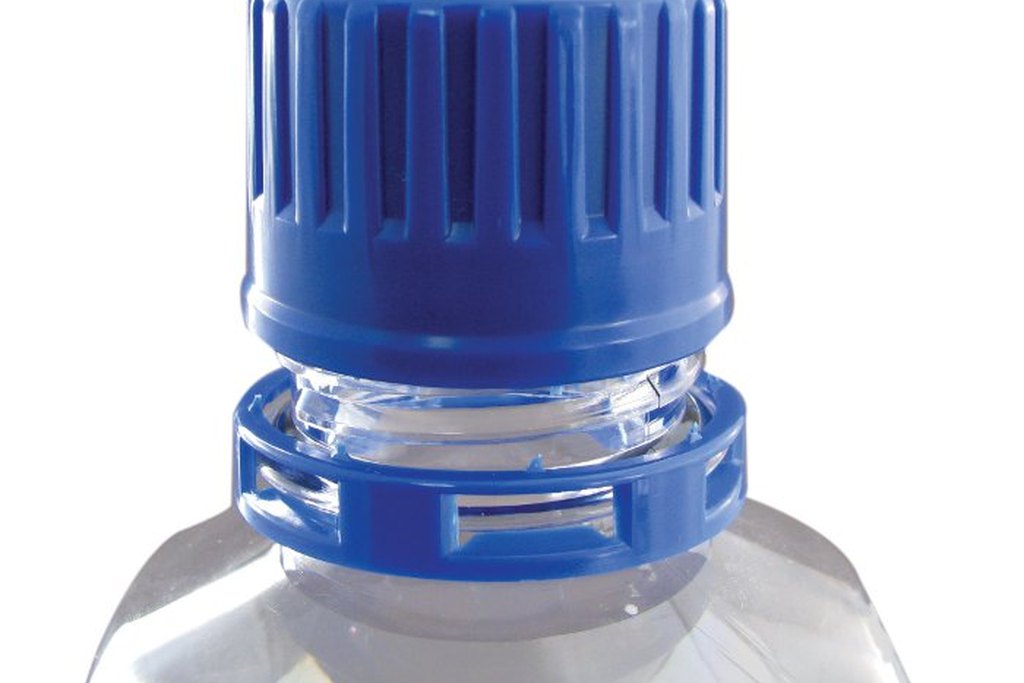
封口贴要同时压住瓶盖裙边和瓶身,撕开即断才算封住
前两样决定用多软的面材,第三样决定刀模偏不偏。标签中心要是跟瓶口中心差超过 1 mm,跨弧面那段就一头宽一头窄,宽的那头悬空多,翘边准从那儿开始。手贴的偏差一般比机贴大,先测清楚,再谈不干胶标签用什么胶型。
看看刀模对不对得上瓶口
把封口贴整版铺平,找一个跟瓶口同径的圆环扣上去,看刀线圆心和瓶口圆心能不能重合。
对不上,就是排版或模切的问题,换胶没用。常见两种:排版时按标签外形居中,可瓶口根本不在标签的几何中心;瓶型换了,刀模还留在上一版。这两种都算「标签本身就对不上瓶」,现场还会连带出现 模切边缘发毛、排废把标签带走了 这类毛病,可以一起查。
压合和温度,冬天最容易翻车
不干胶标签贴在弧面上,靠的是压合把胶挤满整个接触面。手贴用软刮板从中心往两边推,把空气赶出去;机贴把压头换成弧形或者加软垫,别拿平面压头硬怼。压头跟瓶肩只有一条线接触,压不实,还容易把瓶盖压裂。
温度是第二个变量。瓶体低于 10℃ 时胶变硬,压完一松手就回弹,把边缘顶起来。冬天车间和冷库出口的封口工位,先把瓶体回温,或者直接按低温胶选,别在常温胶上反复试。
去年冬天有一批从冷库直接拉出来的瓶子,常温胶贴上去两小时就翘,换成低温胶、瓶体回温到 15℃ 以上,才稳住。
三个常见误区
- 一翘就换更黏的胶:不干胶标签跨弧面翘边,多数是几何问题,胶再黏也压不住悬空那截。
- 按标签外形居中排版:应该按瓶口居中,同心度从源头就错了。
- 用平面压头压弧面:压不实,还容易压裂瓶盖。
哪些瓶型建议先打样
口径小于 20 mm 的小瓶、瓶肩有明显倒角的方瓶、还有要过灭菌或冷藏的瓶型,都建议出样再定。这几类弧面变化大,纸面参数看不出来,只能拿实物试。
我们在徐州邳州官湖镇,酒类专用耐低温防篡改不干胶标签 和 药品专用耐消毒不干胶标签 都支持寄瓶打样,生产与质检流程 在厂内一条线走完,不用来回转厂。
常见问题
Q1:封口贴贴上去一天就翘,是不是胶太差?
A:先别下结论。把翘的那片揭下来看胶面:胶整片转到瓶身上,说明胶没问题,是压合不够;胶还老老实实留在标签背面,才是胶跟瓶材不匹配。
Q2:玻璃瓶和 PET 瓶能用同一款封口贴吗?
A:多数得分开选。玻璃表面能比 PET 高,同一款胶在玻璃上表现好,换到 PET 上可能初粘就不够。两种瓶都有的产品线,按瓶材各配一款更省事。
Q3:全息防拆贴为什么比普通封口贴更容易翘?
A:全息膜本身偏硬,回弹力大,跨弧面时容易把边缘顶起来。办法是减小单张跨弧的角度,或者换更软的面材配更强的初粘。
Q4:封口贴能过喷码或激光打码吗?
A:看面材。纸基能喷码,覆膜面得先做表面处理;全息膜一般只适合激光打码。按打码方式挑面材,打样时一起验。